A seleção de materiais em ambientes de soldagem muitas vezes só é validada depois que as limitações de desempenho se tornam visíveis na produção. Essas limitações manifestam-se normalmente como aumento nas intervenções de manutenção, variabilidade do processo ou redução na disponibilidade dos equipamentos, em vez de uma falha imediata do componente.
Na soldagem por resistência e em operações de soldagem adjacentes, a interação entre carga elétrica, força mecânica e exposição térmica cria condições em que pequenas diferenças nas propriedades dos materiais produzem alterações mensuráveis no comportamento produtivo. Variações na dureza influenciam a resistência à deformação sob carga, enquanto a condutividade elétrica e térmica determinam como o calor é gerado e removido da zona de contato. O comportamento superficial, por sua vez, rege a interação com o material fundido e os respingos de solda.
Este artigo apresenta resultados medidos em produção de dois ambientes industriais de soldagem. O primeiro caso examina o comportamento dos eletrodos na soldagem de topo por centelhamento, onde a corrente e a carga mecânica definem o desempenho. O segundo caso analisa componentes de dispositivos de fixação em uma célula de soldagem robotizada, onde a exposição térmica e a interação com respingos determinam os requisitos de manutenção. Em ambos os casos, a alteração das propriedades do material levou a mudanças mensuráveis na frequência de manutenção e na continuidade da produção. Esses resultados fornecem uma referência baseada na produção para avaliar a seleção de materiais antes da solicitação de cotação (RFQ).
Para uma visão mais abrangente sobre o papel das ligas de alta condutividade, consulte nosso artigo técnico
"Desempenho e Mecanismos de Desgaste de Ligas de Alta Condutividade na Soldagem por Resistência".
Principais Conclusões
- Na soldagem de topo por centelhamento de lâminas de serra de fita, a substituição do CuAl10Ni pelo AMPCO® 18 reduziu a frequência de reperfilamento em 50%, mantendo a mesma vida útil em golpes e reduzindo os custos de aquisição (~10%) e de estoque (~90%).
- Em ambientes de soldagem robotizada, a substituição de componentes de dispositivos em aço EN31 por blocos de apoio (mylars) em AMPCOLOY® Mylar eliminou as operações de limpeza durante o período de produção observado, recuperando aproximadamente 40 minutos por dia e possibilitando até 325 ciclos/peças adicionais por mês.
- O aumento da dureza reduz a deformação sob carga mecânica, enquanto uma maior condutividade elétrica e térmica melhora a dissipação de calor e limita o amolecimento induzido pela temperatura.
- A estabilidade superficial das ligas à base de cobre limita a aderência de respingos de solda, reduzindo as intervenções de manutenção e as paradas não programadas associadas nos dispositivos de soldagem.
- A seleção de materiais influencia diretamente os intervalos de manutenção, a estabilidade do processo e a produtividade sob condições operacionais definidas.
Caso 1 – Soldagem de Topo por Centelhamento: Desempenho do Eletrodo sob Alta Carga
A aplicação envolve um fabricante de lâminas de serra de fita que opera na Índia como subsidiária de um fabricante alemão de máquinas fornecedor de soluções de corte para indústrias mecânicas. A empresa fabrica lâminas de serra por meio de soldagem de topo por centelhamento e oferece suporte aos seus clientes por meio de engenharia e serviços integrados. Os requisitos de produção incluem qualidade de solda consistente, intervalos de manutenção controlados e fornecimento estável de componentes críticos de soldagem.
Nesse ambiente, eletrodos da Classe 5 da RWMA são utilizados para a soldagem de topo por centelhamento de lâminas de serra. Esses eletrodos operam sob altas correntes elétricas, normalmente na faixa de 40 a 100 kA, combinadas com uma elevada força de fixação. O eletrodo atua tanto como condutor de corrente quanto como elemento estrutural de fixação, exigindo geometria estável e comportamento térmico constante ao longo de ciclos repetidos de soldagem.
O material original do eletrodo era o CuAl10Ni, fornecido pela matriz na Alemanha. Embora o material atendesse aos requisitos básicos de desempenho, a empresa identificou diversas limitações operacionais associadas ao seu uso:
-
Os prazos de entrega (lead times) de aquisição eram longos e não fixos.
-
Os níveis de estoque precisavam ser mantidos em aproximadamente 20 jogos para garantir a continuidade operacional.
-
Os custos de manutenção de estoque aumentaram devido à importação do material e à logística associada.
-
O reperfilamento era necessário a cada 4 dias para restaurar a geometria do eletrodo.
A frequência de reperfilamento observada indica uma deformação progressiva da superfície do eletrodo sob carga térmica e mecânica combinada. Alterações na geometria de contato ao longo do tempo afetam a distribuição da densidade de corrente e exigem intervenções periódicas para manter condições de soldagem estáveis.
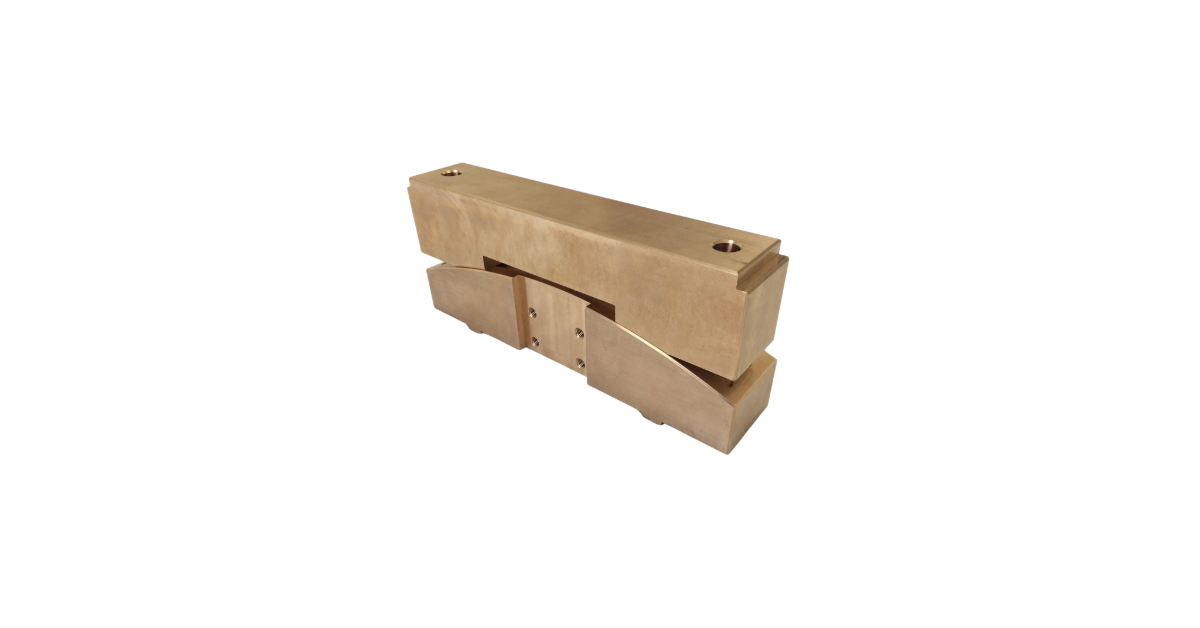
Para solucionar tanto as restrições de desempenho quanto as da cadeia de suprimentos, foi implementada uma substituição de material utilizando o AMPCO® 18, também classificado na Classe 5 da RWMA. Esse material oferece um equilíbrio diferente entre propriedades mecânicas e térmicas, com dureza de 192 HBW, condutividade elétrica de aproximadamente 12% IACS e condutividade térmica de cerca de 63 W/m·K.
Essas propriedades representam melhorias mensuráveis em relação ao material original:
-
A dureza aumentou de 160 HBW para 192 HBW.
-
A condutividade elétrica aumentou de 8% para 12% IACS.
-
A condutividade térmica aumentou de aproximadamente 36 para 63 W/m·K.
Essas alterações influenciam diretamente o comportamento de deformação e a transferência de calor na interface do eletrodo durante a soldagem.
Resultados Medidos em Produção
|
Parâmetro |
CuAl10Ni |
AMPCO® 18 |
Efeito Observado |
|
Dureza |
160 HBW |
192 HBW |
Maior resistência à deformação |
|
Condutividade elétrica |
8% IACS |
12% IACS |
Melhor fluxo de corrente e distribuição de calor |
|
Condutividade térmica |
36 W/m·K |
63 W/m·K |
Melhor dissipação de calor |
|
Vida útil em golpes |
~18,000 |
~18,000 |
Desempenho equivalente |
|
Intervalo de reperfilamento |
4 dias |
6 dias |
Redução na frequência de manutenção |
|
Prazo de entrega (lead time) |
Not fixed |
Scheduled |
Fornecimento estável |
|
Nível de estoque |
20 jogos |
2 jogos |
Redução na necessidade de estoque |
|
Custo de aquisição |
Linha de base |
-10% |
Redução de custos |
|
Custo de manutenção de estoque |
Linha de base |
-90% |
Redução nos custos de armazenagem |
A extensão do intervalo de reperfilamento de 4 para 6 dias reflete uma mudança na forma como o eletrodo responde às cargas térmicas e mecânicas combinadas durante a operação. Com maior dureza e melhores características de transferência de calor, o eletrodo mantém sua geometria de contato de maneira mais consistente ao longo de ciclos repetidos, reduzindo a taxa de acúmulo de deformação.
Essa mudança não altera a vida útil total em golpes, que permanece em aproximadamente 18.000 golpes. A diferença está na distribuição do desgaste ao longo do tempo: a degradação progride em um ritmo mais lento e controlado, permitindo que o eletrodo opere dentro de limites geométricos aceitáveis por períodos mais longos entre as intervenções de manutenção.
Ao mesmo tempo, o comportamento térmico aprimorado reduz a duração e a intensidade da exposição à temperatura na interface de contato. Isso favorece a retenção da resistência mecânica durante a operação e contribui para a estabilidade das condições de contato ao longo de todo o ciclo de soldagem.
Esses efeitos vão além do desempenho isolado do eletrodo. A maior previsibilidade dos intervalos de manutenção permite alinhar o planejamento de compras e de estoques ao consumo real. Com cronogramas de entrega definidos e menor variabilidade no uso dos eletrodos, a necessidade de estoque foi reduzida de 20 para 2 jogos, diminuindo os custos de armazenagem e simplificando a gestão da cadeia de suprimentos.
O resultado é um sistema de produção mais estável, no qual o comportamento do eletrodo, o planejamento de manutenção e a logística de suprimentos operam dentro de uma faixa definida e previsível sob parâmetros de soldagem inalterados.
Caso 2 – Dispositivo de Soldagem Robotizada: Estabilidade Superficial e Interação com Respingos
A Jay Bharat Maruti Ltd., fornecedora Tier 1 da Maruti Suzuki India Ltd., fabrica componentes automotivos, incluindo estruturas de carroceria em branco (body-in-white, BIW), sistemas de chassi e conjuntos críticos de segurança. Sua unidade fabril em Gurugram, Haryana, opera linhas de soldagem robotizada altamente automatizadas, projetadas para uma produção consistente e em alto volume.
Em uma de suas células robotizadas de soldagem MIG utilizadas para a produção de travessas (crossmembers), blocos de apoio do dispositivo de fixação (conhecidos como mylars) estavam posicionados muito próximos à zona de soldagem. Esses componentes são responsáveis por manter o posicionamento das peças e a precisão dimensional durante todo o ciclo de soldagem. Sua condição superficial influencia diretamente a estabilidade e a repetibilidade do processo.
A estação de soldagem operava sob as seguintes condições:
-
Processo de soldagem: Soldagem MIG robotizada
-
Taxa de produção: 150 peças/turno (300 peças/dia)
-
Tempo de ciclo: 192 segundos por peça
-
Comprimento total de solda: ~700 mm por componente
-
Arame de solda: ER70C-6M de 1,2 mm
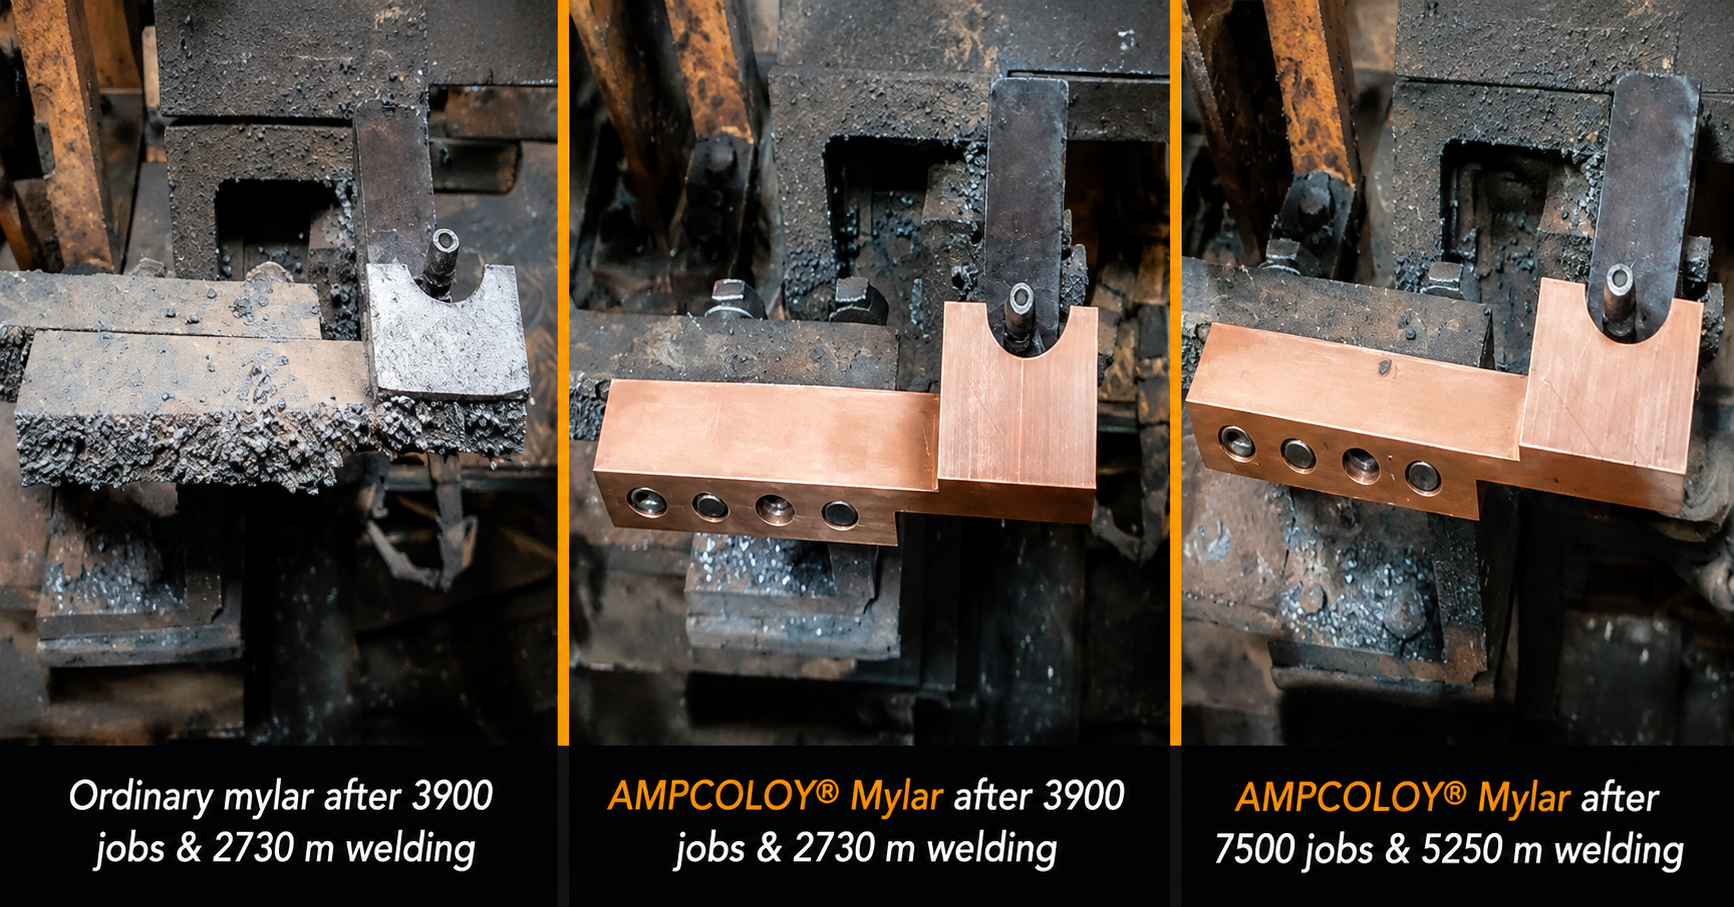
Sob essas condições, ocorria uma geração significativa de respingos durante a soldagem. O material existente no dispositivo, aço EN31 (tratado termicamente e oxidado negro), acumulava respingos rapidamente nas superfícies de apoio. Esse acúmulo alterava a condição de contato entre o componente e o dispositivo, comprometendo a precisão de posicionamento e exigindo limpezas frequentes.
As operações de limpeza eram necessárias aproximadamente a cada 3 a 4 ciclos de produção, com cada limpeza levando cerca de 2 minutos. Além disso, uma limpeza completa era realizada ao final de cada turno, exigindo de 15 a 20 minutos de intervenção manual por meio de talhadeira e métodos de remoção mecânica.
Isso resultava em:
-
Aproximadamente 20 ciclos de limpeza por turno
-
Um mínimo de 20 minutos de tempo de limpeza por turno, além de 10 a 20 minutos no final do turno
-
Danos superficiais progressivos ao bloco de apoio (mylar) devido à limpeza mecânica
-
Aumento do esforço de manutenção e da frequência de substituição
A limitação observada não estava relacionada à carga mecânica ou deformação, mas sim à interação superficial com respingos fundidos e à exposição térmica, o que impulsionava os requisitos de manutenção e reduzia o tempo disponível de produção.
Para resolver esse problema, o AMPCOLOY® Mylar, uma liga de cobre de alta condutividade, foi introduzido como material de substituição. O material foi selecionado com base em seu comportamento térmico e estabilidade superficial sob condições de soldagem, permitindo seu posicionamento próximo ao arco elétrico sem a necessidade de revestimentos ou produtos antirrespingos.
Resultados Medidos em Produção
|
Parâmetro |
EN31 |
AMPCOLOY® Mylar |
Efeito Observado |
|
Frequência de limpeza |
~20/turno |
0 |
Eliminada durante o período de teste |
|
Tempo de limpeza |
~40 min/dia |
0 |
Tempo de produção recuperado |
|
Perda de tempo mensal |
~17.3 horas |
0 |
Aumento da disponibilidade |
|
Capacidade adicional de produção |
Linha de base |
+12 trabalhos/dia |
Aumento de produtividade |
|
Aumento mensal da produção |
Linha de base |
+325 trabalhos/mês |
Aumento de produtividade |
A eliminação das operações de limpeza foi observada ao longo de um período de teste de um mês sob condições estáveis de produção.
A melhoria no desempenho está associada à interação entre o comportamento térmico e a condição superficial. A maior condutividade térmica da liga à base de cobre reduz a concentração localizada de calor na interface do dispositivo, limitando a tendência de aderência e acúmulo de respingos fundidos.
O material mantém uma condição superficial estável durante toda a operação, permitindo seu funcionamento sem a necessidade de revestimentos, sprays ou limpezas repetidas. A ausência de acúmulo de respingos preserva a geometria da superfície de apoio, mantendo o posicionamento consistente das peças e eliminando variações causadas pela degradação superficial.
O resultado medido é uma conversão direta de tempo de manutenção em tempo de produção. A eliminação dos ciclos de limpeza aumenta a disponibilidade dos equipamentos e possibilita uma produção adicional sob os mesmos parâmetros operacionais.
O Que Esses Resultados Demonstram na Produção
Os dois casos representam condições operacionais distintas, com mecanismos predominantes diferentes influenciando o desempenho. Na soldagem de topo por centelhamento, a deformação sob carga combinada com a exposição térmica determina o comportamento do eletrodo. Nos dispositivos de soldagem robotizada, a interação superficial com o material fundido define os requisitos de manutenção.
Em ambos os ambientes, as propriedades dos materiais regem a forma como a degradação se desenvolve durante a operação:
-
A dureza influencia a taxa de alteração geométrica sob carga.
-
A condutividade elétrica e térmica determinam como o calor é distribuído e removido.
-
As características superficiais definem a interação com o material fundido e os respingos.
Esses efeitos orientados pelas propriedades atuam dentro de parâmetros de soldagem fixos. Corrente, força e tempo de ciclo permanecem inalterados, enquanto a resposta do material determina como essas condições evoluem ao longo de ciclos repetidos.
Os resultados medidos mostram que o desempenho se expressa por meio dos intervalos de manutenção e da continuidade do processo. Intervalos de reperfilamento prolongados e a eliminação de ciclos de limpeza indicam que a geometria, o comportamento térmico e a condição superficial permanecem estáveis por períodos operacionais mais longos.
A seleção de materiais define, portanto, a velocidade com que a geometria do eletrodo, a distribuição de temperatura e a condição superficial mudam durante a produção. Essa taxa determina diretamente a frequência com que intervenções são necessárias para manter uma operação estável e contínua.
Das Evidências Práticas à Decisão de Engenharia
Dados de produção como esses fornecem uma base direta para avaliar a seleção de materiais em ambientes semelhantes. Quando a frequência de manutenção aumenta ou as condições do processo sofrem desvios sob parâmetros operacionais estáveis, o comportamento do material torna-se um fator determinante no desempenho.
Intervalos de reperfilamento, frequência de limpeza e estabilidade térmica refletem como as propriedades do material interagem com a corrente, a força e as condições de exposição. Quando esses indicadores mudam, a resposta do material utilizado não está mais alinhada ao ambiente operacional.
Nessas condições, o ajuste isolado dos parâmetros do processo não resolve a origem da variação. A substituição do material torna-se uma etapa de engenharia bem definida.
As seguintes características de materiais são representativas das faixas de propriedades envolvidas nas duas aplicações:
|
Propriedade |
AMPCO® 18 |
AMPCOLOY® Mylar |
Papel Funcional |
|
Dureza (HBW) |
~179–194 HBW |
Tipicamente >150 HBW (depende da aplicação) |
Controla a resistência à deformação e a estabilidade geométrica |
|
Condutividade elétrica (% IACS) |
~12–14% IACS |
Alta (tipicamente na faixa de >50% IACS) |
Define o fluxo de corrente e o aquecimento resistivo interno |
|
Condutividade térmica (W/m·K) |
~63 W/m·K |
Alta (tipicamente na faixa de >200 W/m·K) |
Rege a extração de calor e o controle da temperatura superficial |
|
Comportamento superficial |
Resistente ao desgaste, antiaderente (non-galling) |
Alta resistência à aderência de respingos |
Define a interação com material fundido e a degradação superficial |
Para a tomada de decisão, o passo relevante é alinhar essas propriedades à limitação predominante na aplicação. Quando a frequência de manutenção aumenta sob parâmetros de soldagem estáveis, a resposta do material define o limite operacional do processo. Nesses casos, a seleção do material deve ser avaliada em termos de dureza, condutividade e comportamento superficial em relação ao mecanismo de degradação observado.
Os casos apresentados mostram que o ajuste dessas propriedades altera a forma como o desgaste e a degradação se desenvolvem ao longo do tempo, o que afeta diretamente o planejamento de manutenção e a continuidade da produção. A decisão de substituir o material baseia-se, portanto, na capacidade do material atual de manter a geometria, a estabilidade térmica e a condição superficial dentro do intervalo operacional exigido.
Discuta Sua Aplicação com a AMPCO METAL
Para avaliar o desempenho de materiais para eletrodos e linhas de soldagem sob suas condições específicas de produção, a equipe técnica da AMPCO METAL pode analisar seus parâmetros de soldagem, materiais de base e especificações atuais de componentes.
Uma análise específica para a sua aplicação permite alinhar as propriedades dos materiais às condições operacionais, apoiando as decisões de seleção e o planejamento de implementação em ambientes produtivos. Entre em contato conosco abaixo.