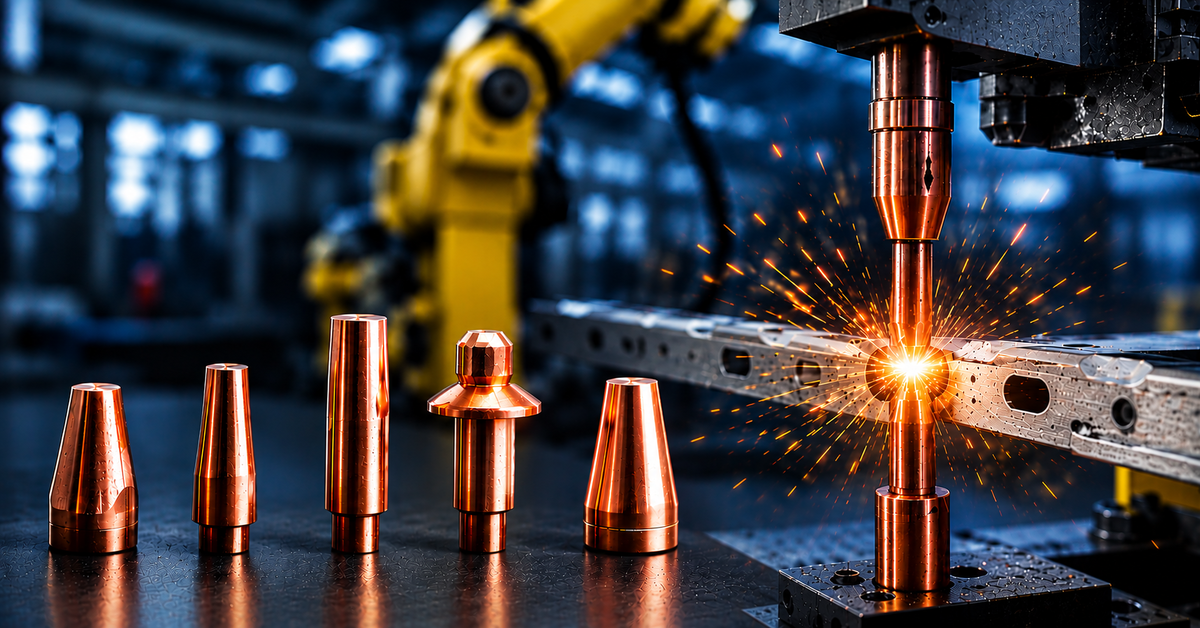
Die Auswahl von Elektroden für das Widerstandsschweißen ist eine werkstofftechnische Entscheidung, die sich unmittelbar auf die Prozessstabilität, die Wartungsintervalle und die Gleichmäßigkeit der Schweißpunkte auswirkt. Die Leistungsfähigkeit einer Elektrode wird nicht allein durch die nominalen Schweißparameter bestimmt. Sie hängt vielmehr davon ab, wie zuverlässig die Elektrode ihre Kontaktgeometrie und Oberflächenbeschaffenheit unter wiederholter thermischer und mechanischer Belastung beibehält.In Produktionsumgebungen entsteht Elektrodenverschleiß typischerweise durch eine Kombination aus Verformung, Oberflächenverschleiß und thermischer Ermüdung. Diese Mechanismen stehen in direktem Zusammenhang mit messbaren Werkstoffeigenschaften wie der elektrischen Leitfähigkeit (% IACS), der Härte (HBW) und der Wärmeleitfähigkeit (W/m·K). Je nachdem, wie diese Eigenschaften variieren, verschiebt sich das Gleichgewicht zwischen Wärmeerzeugung und Wärmeabfuhr an der Elektrodengrenzfläche, wodurch sich die Stromdichte verändert und der Verschleiß beschleunigt wird.
Dieser Leitfaden bietet einen strukturierten Rahmen für die Auswahl von AMPCOLOY®- und AMPCO®-Legierungen auf der Grundlage des Schweißverfahrens, des Grundwerkstoffs und des vorherrschenden Verschleißmechanismus. Er soll Sie bei der Festlegung der Spezifikationen vor der Angebotsanfrage (RFQ) unterstützen, indem er Werkstoffeigenschaften in ein vorhersagbares Produktionsverhalten übersetzt.
Einen umfassenderen Überblick über die Rolle hochleitfähiger Legierungen finden Sie in unserem Fachartikel "Leistung und Verschleißmechanismen von hochleitfähigen Legierungen beim Widerstandsschweißen".
Zusammenfassung: Was ist zu wählen?
Die Auswahl von Widerstandsschweißelektroden richtet sich nach dem Zusammenspiel von elektrischer Leitfähigkeit, mechanischer Festigkeit und thermischer Stabilität unter zyklischer Belastung.
- Punktschweißen von Weichstahl: RWMA-Klasse-2-Legierungen wie AMPCOLOY® 972 (~65–70% IACS) bieten eine hohe elektrische Leitfähigkeit.
- Anwendungen mit Edelstahl: Legierungen der RWMA-Klasse 3 wie AMPCOLOY® 95 (~48–55% IACS, ~200 HBW) und AMPCOLOY® 940 (~45–50% IACS, ~210 HBW) bieten eine verbesserte Beständigkeit gegen thermische Erweichung und Verformung.
- Für das Abbrennstumpfschweißen und Anwendungen mit hohen Kräften bietet AMPCOLOY® 83 (380 HBW, 22% IACS, ~106 W/m·K) eine höhere mechanische Festigkeit und gewährleistet die Kontaktstabilität unter Belastung.
Entscheidungsmatrix: Verfahren, Einschränkung und Legierungsauswahl
Die folgende Matrix ordnet die Schweißprozessbedingungen der vorherrschenden Einschränkung und der entsprechenden AMPCO-Legierungsauswahl zu. Die endgültige Bestätigung erfordert die Abstimmung mit den Prozessparametern und dem beobachteten Verschleißverhalten.
|
Schweißverfahren |
Grundwerkstoff |
Dominante Einschränkung |
Empfohlene Legierung |
Maßgeblicher Eigenschaftsfaktor |
|
Punktschweißen |
Weichstahl |
Wärmeakkumulation |
AMPCOLOY® 972 |
~65–70% IACS Leitfähigkeit |
|
Punktschweißen |
Edelstahl |
Verformung |
AMPCOLOY® 95 |
~200 HBW Härte |
|
Rollennahtschweißen |
Weichstahl |
Thermische Stabilität |
AMPCOLOY® 972 |
Wärmeableitung |
|
Rollennahtschweißen |
Edelstahl |
Verschleiß + Verformung |
AMPCOLOY® 940 / 95 |
Gleichgewicht aus Festigkeit und Leitfähigkeit |
|
Buckelschweißen |
Gemischte Werkstoffe |
Durch hohe Kräfte bedingte Verformung |
AMPCOLOY® 972 / 95 |
Form- und Kontaktstabilität |
|
Abbrennstumpfschweißen |
Stahl |
Mechanische Belastung |
AMPCOLOY® 83 |
380 HBW Festigkeit |
Identifizierung des dominanten Verschleißmechanismus
Eine effektive Elektrodenauswahl beginnt mit der Identifizierung des Mechanismus, der die Leistung in der Produktion einschränkt:
- Deformationsbedingter Verschleiß: Dieser Mechanismus ist durch ein fortschreitendes Breitenwachstum der Elektrodenspitze (Pilzbildung) unter kombinierter Einwirkung von Temperatur und Kraft gekennzeichnet. Wenn die Elektrode erweicht, vergrößert sich die Kontaktfläche, wodurch die Stromdichte sinkt und Wärme von der Schweißlinse abgeleitet wird. Dies führt zu einem erhöhten Energiebedarf und einem beschleunigten Verschleißverlauf.
Auswirkungen auf die Werkstoffauswahl: Legen Sie Wert auf Härte und Festigkeit, um plastischer Verformung entgegenzuwirken.
- Wärmegetriebene Erweichung: Diese tritt auf, wenn eine unzureichende Wärmeabfuhr zu anhaltend hohen Temperaturen an der Elektrodenoberfläche führt. Die Festigkeit nimmt mit steigender Temperatur ab, was die Verformung selbst bei konstanter Kraft beschleunigt.
Auswirkungen auf die Werkstoffauswahl: Legen Sie den Schwerpunkt auf elektrische und thermische Leitfähigkeit, um das Wärmegleichgewicht zu stabilisieren und die Spitzentemperatur zu senken. - Oberflächenbedingter Verschleiß (Anlegieren und Anhaften): Eine Oberflächenverschlechterung tritt auf, wenn Materialübertragung, Wechselwirkungen mit der Beschichtung oder das Anhaften von Spritzern den Kontaktwiderstand verändern. Dies führt zu lokaler Überhitzung und Instabilität.
Auswirkungen auf die Werkstoffauswahl: Leitfähigkeit unterstützt die thermische Stabilität, doch Oberflächenwechselwirkungen müssen durch Prozessparameter und Elektrodengeometrie kontrolliert werden.
Bestimmen Sie Ihr Schweißverfahren
Die oben beschriebenen vorherrschenden Verschleißmechanismen äußern sich je nach Schweißverfahren unterschiedlich, da jedes Verfahren an der Elektrodengrenzfläche spezifische thermische und mechanische Bedingungen mit sich bringt. In den folgenden Abschnitten wird beschrieben, wie diese Bedingungen das Verhalten der Elektrode und die Werkstoffauswahl beeinflussen.
Punktschweißen
Das Punktschweißen ist durch einen lokalisierten Stromfluss durch eine definierte Elektrodenspitzengeometrie gekennzeichnet. Typische Stromstärken liegen zwischen 8 und 25 kA, und die Wärmeentwicklung folgt dem Joule’schen Gesetz (Q = I²Rt). Unter diesen Bedingungen konzentriert sich die Stromdichte an der Grenzfläche zwischen Elektrode und Werkstück, und die Leistungsfähigkeit der Elektrode hängt von der Aufrechterhaltung einer stabilen Geometrie und eines kontrollierten Wärmeflusses ab.
Die elektrische Leitfähigkeit bestimmt, wie viel Widerstandswärme im Elektrodenkörper im Verhältnis zur Fügezone erzeugt wird. Eine höhere Leitfähigkeit reduziert die interne Erwärmung und stabilizes die Temperatur an der Elektrodenkontaktfläche. Die Wärmeleitfähigkeit bestimmt die Geschwindigkeit, mit der diese Wärme über die Elektrode und das Kühlsystem abgeführt wird, wodurch die Verweildauer bei erhöhten Temperaturen – bei denen die Festigkeit abnimmt – begrenzt wird.
Beim Schweißen von Weichstahl sorgt die relativ hohe Leitfähigkeit des Werkstücks für eine gleichmäßigere Wärmeverteilung. In diesem Fall wird die Elektrodenleistung in erster Linie durch Wärmeakkumulation und thermische Drift begrenzt. Eine hochleitfähige Legierung wie AMPCOLOY® 972 (~65–70% IACS) sorgt für ein stabiles Wärmegleichgewicht und verzögert das Einsetzen einer temperaturbedingten Erweichung.
Beim Schweißen von Edelstahl konzentriert sich die Wärme aufgrund der deutlich geringeren Leitfähigkeit des Werkstücks an der Grenzfläche. Dies erhöht die Elektrodentemperatur und beschleunigt den Festigkeitsverlust. Unter diesen Bedingungen wird die Verformung zum dominierenden Verschleißmechanismus. AMPCOLOY® 95 (~48–55% IACS, ~200 HBW) bietet eine höhere Härte und Warmfestigkeit, wodurch Verformungen reduziert und die Spitzengeometrie über längere Standzeiten beibehalten wird.
Rollennahtschweißen
Beim Rollennahtschweißen entsteht durch den Abrollkontakt der Rollenelektroden eine kontinuierliche Wärmezufuhr. Die Elektrode bleibt über längere Zeiträume mit dem Werkstück in Kontakt, was zu einer kumulativen Wärmeentwicklung führt. Dies verschiebt das thermische Gleichgewicht im Vergleich zum Punktschweißen und erhöht die Bedeutung sowohl der Wärmeleitfähigkeit als auch der Oberflächenstabilität.
Der Elektrodenverschleiß beim Rollennahtschweißen äußert sich typischerweise in einem fortschreitenden Geometrieverlust und einer Oberflächenverschlechterung über die gesamte Schweißnahtlänge hinweg und nicht in einzelnen Zyklen. Mit steigender Temperatur nimmt die Festigkeit ab und die Verformung beschleunigt sich. Ist die Wärmeabfuhr unzureichend, verbleibt die Elektrode über längere Zeiträume bei erhöhter Temperatur, was die Verschleißrate erhöht.
Für Anwendungen mit Weichstahl bietet AMPCOLOY® 972 eine ausreichende elektrische und thermische Leitfähigkeit, um während des Dauerbetriebs ein stabiles Temperaturprofil aufrechtzuerhalten. Für Edelstahl oder Bedingungen mit höherer thermischer Belastung bieten AMPCOLOY® 940 or AMPCOLOY® 95 eine verbesserte Verformungsbeständigkeit und gewährleisten die Formstabilität unter langanhaltender Belastung.
Buckelschweißen
Das Buckelschweißen arbeitet mit größeren Kontaktflächen und höheren Elektrodenkräften. Der Strom verteilt sich auf die geprägten Buckel, die unter Druck kollabieren, sobald das Aufschmelzen des Werkstoffs beginnt. Daraus ergibt sich im Vergleich zum Punktschweißen ein anderes Verhältnis zwischen elektrischer und mechanischer Belastung.
Da die Kontaktfläche zwischen Elektrode und Werkstück größer ist, fällt die Stromdichte geringer aus. Die mechanische Belastung bleibt jedoch die dominante Einschränkung, was den Anteil des deformationsbedingten Verschleißes erhöht. Unter diesen Bedingungen sind Härte und Streckgrenze entscheidender als eine maximale Leitfähigkeit.
AMPCOLOY® 940 wird typischerweise für Anwendungen gewählt, bei denen größere Kontaktflächen ein Gleichgewicht zwischen Leitfähigkeit und mechanischer Stabilität erfordern. Für kleinere Buckel oder stärker konzentrierte Belastungen bietet AMPCOLOY® 95 eine höhere Verformungsbeständigkeit und erhält die Kontaktgeometrie effektiver.
Abbrennstumpfschweißen
Das Abbrennstumpfschweißen findet unter extremen elektrischen und mechanischen Bedingungen statt, wobei die Stromstärken typischerweise zwischen 40 und 100 kA liegen. Bei diesem Verfahren fungieren die Elektroden als Spannelemente (Spannbacken), die unter hoher Kraft eine präzise Ausrichtung und Kontaktstabilität gewährleisten müssen.
Die dominante Einschränkung beim Abbrennstumpfschweißen ist die mechanische Belastung in Kombination mit einer lokalisierten Erwärmung an der Grenzfläche. Die Einschaltdauer (Duty Cycle) ist typischerweise gering, was längere Abkühlphasen zwischen den Schweißvorgängen ermöglicht – dadurch gewinnt auch die spezifische Wärmekapazität des Elektrodenwerkstoffs für das Wärmemanagement an Bedeutung. Unter diesen Bedingungen wird die Verformungsbeständigkeit zur primären Anforderung. Die elektrische Leitfähigkeit bleibt zwar relevant, ist jedoch nicht das ausschlaggebende Auswahlkriterium.
AMPCOLOY® 83 bietet eine Kombination aus Härte (380 HBW), elektrischer Leitfähigkeit (22 % IACS) und Wärmeleitfähigkeit (~106 W/m·K), die einen stabilen Betrieb unter hohen Kräften unterstützt. Die höhere Härte reduziert die plastische Verformung, während die moderate Leitfähigkeit eine kontrollierte Wärmeableitung ohne übermäßige interne Erwärmung ermöglicht.
Umschlüsselung für den Werkstoffwechsel: Von bestehenden Werkstoffen zu AMPCO-Legierungen
Ein Austausch des Elektrodenwerkstoffs wird in der Regel eingeleitet, wenn Produktionskennzahlen auf eine Prozessinstabilität hinweisen. Dazu gehören häufigere Abrichtintervalle, eine beschleunigte Geometrieveränderung und eine abnehmende Gleichmäßigkeit der Schweißpunkte. Die zugrunde liegende Ursache ist eine unzureichende Abstimmung zwischen den Werkstoffeigenschaften und dem vorherrschenden Verschleißmechanismus.
|
Aktueller Werkstoff |
Typische Einschränkung |
AMPCO-Empfehlung |
Messbarer Unterschied |
|
CuAl10Ni |
160 HBW, 8% IACS |
AMPCOLOY® 83 |
380 HBW, 22% IACS |
|
Standardlegierung RWMA-Klasse 2 |
Verformung beim Edelstahlschweißen |
AMPCOLOY® 95 |
Höhere Härte, Eignung für Klasse 3 |
|
Niedrigleitfähige Bronze |
Wärmeakkumulation |
AMPCOLOY® 972 |
~65–70 % IACS-Leitfähigkeit |
- Die Erhöhung der Härte von 160 HBW auf 380 HBW beim Ersatz von CuAl10Ni durch AMPCOLOY® 83 verbessert die Beständigkeit gegen plastische Verformung unter Belastung. Darüber hinaus reduziert die Steigerung der elektrischen Leitfähigkeit von 8 % auf 22 % IACS die Widerstandserwärmung in der Elektrode und verbessert die Wärmeableitung während des Schweißzyklus.
- Der Wechsel von RWMA-Klasse 2 zu Klasse 3 (AMPCOLOY® 95) erhöht die mechanische Festigkeit und Härte (~200 HBW) auf Kosten der Leitfähigkeit, was angemessen ist, wenn Verformung („Pilzbildung“) den Verschleiß dominiert. Die höhere Festigkeit erhält die Spitzengeometrie über mehr Schweißzyklen hinweg als eine Standardlegierung der Klasse 2.
- Der Ersatz niedrigleitfähiger Bronzen durch AMPCOLOY® 972 wirkt einer durch Wärme verursachten Erweichung entgegen. Durch eine hohe elektrische Leitfähigkeit von ~65–70 % IACS sorgt AMPCOLOY® 972 dafür, dass im Elektrodenkörper weniger Wärme entsteht und mehr Wärme effizient abgeführt wird. Dies stabilisiert die Temperatur an der Elektrodenoberfläche und verhindert die thermische Drift, die zu ungleichmäßigen Schweißlinsen führt.
Das erwartete Elektrodenverhalten verstehen
Ein Werkstoffwechsel verändert die zeitliche Entwicklung des Verschleißes, anstatt ihn vollständig zu eliminieren. Die Unterschiede in Leitfähigkeit, Härte und thermischem Verhalten beeinflussen direkt, wie schnell sich die Elektrodengeometrie und die Oberflächenbeschaffenheit bei einem bestimmten Schweißprogramm verschlechtern.
In der Produktion verringert eine höhere elektrische und thermische Leitfähigkeit die Wärmeakkumulation an der Elektrodenkontaktfläche, was die temperaturbedingte Erweichung verlangsamt und die Kontaktbedingungen stabilisiert. Dies zeigt sich in einer geringeren Verbreiterungsrate der Kontaktfläche und konstanteren Intervallen zwischen den Abrichtvorgängen (Nachfräsen). Eine höhere Härte reduziert die plastische Verformung unter Last, wodurch die Stromdichte aufrechterhalten und eine geometriebedingte Prozessdrift verzögert wird.
Diese Effekte führen zu stabileren Schweißbedingungen, längeren Wartungsintervallen und einer besseren Planbarkeit des Elektrodenverbrauchs – anstelle pauschaler, starrer Standzeitverlängerungen.
Folgen einer falschen Werkstoffauswahl erkennen
Wenn die Eigenschaften des Elektrodenwerkstoffs nicht auf den vorherrschenden Verschleißmechanismus abgestimmt sind, beschleunigt sich der Verschleiß und die Prozessstabilität sinkt.
Ist die Leitfähigkeit ausreichend, die mechanische Festigkeit jedoch unzureichend, tritt unter Belastung schnell eine Verformung auf, was die Kontaktfläche vergrößert und die Stromdichte an der Fügezone verringert. Ist die Festigkeit hoch, die Leitfähigkeit aber unzureichend, staut sich Wärme an der Elektrodenkontaktfläche, was die thermische Erweichung beschleunigt und die Kontaktbedingungen verändert. Wenn die Elektrode nicht auf die Leitfähigkeit des Grundwerkstoffs abgestimmt ist, verlagert sich die Wärmeverteilung weg von der Schweißlinse, was zu einer ungleichmäßigen Linsenbildung führt.
Diese Bedingungen erhöhen die Abrichthäufigkeit, beeinträchtigen die Prozessstabilität und verkürzen die nutzbare Elektrodenstandzeit bei ansonsten unveränderten Schweißparametern.
Wann sollten Sie den Elektrodenwerkstoff wechseln?
Der Elektrodenwerkstoff sollte neu bewertet werden, wenn die Prozessstabilität unter ansonsten unveränderten Schweißbedingungen zu driften beginnt. In der Produktion äußert sich der Verschleiß durch fortschreitende Veränderungen der Geometrie und Oberflächenbeschaffenheit, die mit der Zeit die Stromdichte und das Kontaktverhalten verändern.
Die folgenden Anzeichen deuten darauf hin, dass der gewählte Werkstoff den Prozessanforderungen nicht mehr entspricht:
- Die Abrichtintervalle verkürzen sich trotz stabiler Schweißparameter.
- Der Durchmesser der Elektrodenspitze überschreitet die festgelegte Toleranz.
- Die Größe der Schweißlinse wird bei konstantem Strom und konstanter Kraft ungleichmäßig.
- Die Temperatur des Kühlsystems steigt während des Betriebs an.
- Die Werkstücke weisen zunehmende Verformungen oder Abdrücke aufg
Diese Indikatoren zeigen, dass der vorherrschende Verschleißmechanismus durch den aktuellen Werkstoff nicht mehr ausreichend kontrolliert wird und das Gleichgewicht zwischen Leitfähigkeit und mechanischer Festigkeit nicht mehr zu den Prozessbedingungen passt.
Technische Checkliste vor der Angebotsanfrage (Pre-RFQ)
Eine präzise Elektrodenauswahl erfordert einen definierten Satz von Prozessparametern. Diese Parameter bestimmen die thermische und mechanische Belastung der Elektrode und ermöglichen die Abstimmung der Werkstoffauswahl auf die Betriebsbedingungen.
Die folgenden Informationen sollten vor einer Angebotsanfrage (RFQ) festgelegt werden:
- Güte und Oberflächenbeschaffenheit des Grundwerkstoffs
- Blechdicke und Blechkombination (Stack-Konfiguration)
- Schweißstrom (kA) und Schweißzeit (ms)
- Elektrodenkraft (kN)
- Kühlwasserdurchfluss und Vorlauftemperatur
- Aktueller Elektrodenwerkstoff und RWMA-Klassifizierung
Diese Variablen definieren das Wärmegleichgewicht an der Elektrodengrenzfläche und bestimmen, ob der Verschleiß durch temperaturbedingte Erweichung, mechanische Verformung oder Oberflächenwechselwirkungen dominiert wird.
Validieren Sie Ihre Elektrodenwerkstoffauswahl
Wenn Sie einen Wechsel des Elektrodenwerkstoffs prüfen, laden Sie unseren Fachartikel herunter, um eine detaillierte, datengestützte Analyse der Verschleißmechanismen und der Legierungsleistung unter Widerstandsschweißbedingungen zu erhalten.
Für eine Vorabprüfung vor Ihrer Angebotsanfrage (Pre-RFQ) übermitteln Sie uns Ihre Schweißparameter – wir unterstützen Sie bei der anwendungsspezifischen Werkstoffauswahl und Elektrodenauslegung.