---
title: "Guia de Seleção de Eletrodos para Soldagem por Resistência: Qual Liga AMPCOLOY® Você Deve Especificar?"
description: Descubra como selecionar as ligas AMPCOLOY® ideais para eletrodos de soldagem por resistência, garantindo eficiência e durabilidade no processo.
image: https://academy.ampcometal.com/hubfs/ChatGPT%20Image%20Sep%2017%2c%202026%2c%2005_02_26%20PM-1.png
---
[](https://www.ampcometal.com/)
- Produtos
- AMPCO® Bronze Aluminio
- [AMPCO® 8](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-8/)
- [AMPCO® 15](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-15/)
- [AMPCO® 18](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-18/)
- [AMPCO® 18.136](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-18-136/)
- [AMPCO® 18.22](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-18-22/)
- [AMPCO® 18.23](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-18-23/)
- [AMPCO® 21](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-21/)
- [AMPCO® 22](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-22/)
- [AMPCO® 25](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-25/)
- [AMPCO® 26](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-26/)
- [AMPCO® 45](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-45/)
- [AMPCO® M4](https://www.ampcometal.com/pt-br/productos/ampco-bronze-aluminio/ampco-m4/)
- AMPCOLOY® Liga de Alto Teor de Cobre
- [AMPCOLOY® 83](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/ampcoloy-83/)
- [AMPCOLOY® 88](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/ampcoloy-88/)
- [AMPCOLOY® 89](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/ampcoloy-89/)
- [AMPCOLOY® 91](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/ampcoloy-91/)
- [AMPCOLOY® 95](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/ampcoloy-95/)
- [AMPCOLOY® 940](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/ampcoloy-940/)
- [AMPCOLOY® 944](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/ampcoloy-944/)
- [AMPCOLOY® 972](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/ampcoloy-972/)
- [Cu-W Sinterizado](https://www.ampcometal.com/pt-br/productos/ampcoloy-liga-de-alto-teor-de-cobre/cu-w-sinterizado/)
- Ligas AMS
- [AMS 4590](https://www.ampcometal.com/pt-br/productos/ligas-ams/ams-4590/)
- [AMS 4640](https://www.ampcometal.com/pt-br/productos/ligas-ams/ams-4640/)
- [AMS 4880](https://www.ampcometal.com/pt-br/productos/ligas-ams/ams-4880/)
- [AMS 4881](https://www.ampcometal.com/pt-br/productos/ligas-ams/ams-4881/)
- [Ligas Padrão](https://www.ampcometal.com/pt-br/productos/ligas-padrao/)
- [Arame de solda](https://www.ampcowelding.com/)
- [Ferramentas de Segurança](https://www.safetytools.com/)
- Soluções
- Aplicações
- [Resistência ao Desgaste](https://www.ampcometal.com/pt-br/aplicacoes/resistencia-ao-desgaste/)
- [Resistência à Corrosão](https://www.ampcometal.com/pt-br/aplicacoes/resistencia-a-corrosao/)
- [Conformação de Metais](https://www.ampcometal.com/pt-br/aplicacoes/conformacao-de-metais/)
- [Fundição sob Pressão](https://www.ampcometal.com/pt-br/aplicacoes/fundicao-sob-pressao/)
- [Processamento de Plásticos](https://www.ampcometal.com/pt-br/aplicacoes/processamento-de-plasticos/)
- [Soldagem por Resistência](https://www.ampcometal.com/pt-br/aplicacoes/soldagem-por-resistencia/)
- Indústrias
- [Aeroespacial](https://www.ampcometal.com/pt-br/industrias/aeroespacial/)
- [Automotivo](https://www.ampcometal.com/pt-br/industrias/automotivo/)
- [Engenharia Geral](https://www.ampcometal.com/pt-br/industrias/engenharia-geral/)
- [Setor Maritimo](https://www.ampcometal.com/pt-br/industrias/setor-maritimo/)
- [Conformação de metais](https://www.ampcometal.com/pt-br/industrias/conformacao-de-metais/)
- [Óleo, Gás e Químicos](https://www.ampcometal.com/pt-br/industrias/oleo-gas-e-quimicos/)
- [Processamento de Plástico](https://www.ampcometal.com/pt-br/industrias/processamento-de-plastico/)
- [Soldagem por Resistência](https://www.ampcometal.com/pt-br/industrias/soldagem-por-resistencia/)
- [Aço](https://www.ampcometal.com/pt-br/industrias/aco/)
- [Hidrogênio](https://www.ampcometal.com/pt-br/industrias/hidrogenio/)
- [Luxo](https://www.ampcometal.com/pt-br/industrias/luxo/)
- [Peças Usinadas Acabadas](https://www.ampcometal.com/pt-br/pecas-usinadas-acabadas/)
- [Fabricação aditiva](https://www.ampcometal.com/pt-br/fabricacao-aditiva/)
- [Assessoria técnica](https://www.ampcometal.com/pt-br/assessoria-tecnica/)
- Quem Somos
- [Sustentabilidade](https://www.ampcometal.com/pt-br/sustentabilidade/)
- [Gestão de sustentabilidade](https://www.ampcometal.com/pt-br/sustentabilidade/gestao-de-sustentabilidade/)
- [Meio Ambiente](https://www.ampcometal.com/pt-br/sustentabilidade/meio-ambiente/)
- [Social](https://www.ampcometal.com/pt-br/sustentabilidade/social/)
- [Governança](https://www.ampcometal.com/pt-br/sustentabilidade/governanca/)
- [Metas futuras](https://www.ampcometal.com/pt-br/sustentabilidade/metas-futuras/)
- [Nossa história](https://ampco.instawp.co/pt-br/nossa-historia/)
- [Quem somos](https://ampco.instawp.co/pt-br/quem-somos/)
- [Trabalhar na AMPCO](https://www.ampcometal.com/pt-br/trabalhar-na-ampco/)
- [Trabalhar com a AMPCO](https://www.ampcometal.com/pt-br/trabalhe-com-a-ampco/)
- Núcleo Técnico
- Dados Tecnicos
- [Fichas técnicas de aplicação](https://www.ampcometal.com/pt-br/fichas-tecnicas-de-aplicacao/)
- [Fichas técnicas](https://www.ampcometal.com/pt-br/fichas-tecnicas/)
- [Tecnologia Microcast®](https://www.ampcometal.com/pt-br/tecnologia-microcast/)
- [Recomendações de usinagem](https://www.ampcometal.com/pt-br/recomendacoes-de-usinagem/)
- Documentação
- [Safety Data Sheets](https://www.ampcometal.com/pt-br/safety-data-sheets/)
- [Certificações](https://www.ampcometal.com/pt-br/certificacoes/)
- [Dados de aprovação para uso alimentício](https://www.ampcometal.com/pt-br/dados-de-aprovacao-para-uso-alimenticio/)
- [Dados de certificação ATEX](https://www.ampcometal.com/pt-br/dados-de-certificacao-atex/)
- [Ferramenta de seleção de produtos](https://www.ampcometal.com/pt-br/ferramenta-de-selecao-de-produtos/)
- [Disponibilidade de Estoque](https://www.ampcometal.com/ssd/)
- [Academia](https://academy.ampcometal.com/)
- [Contate-nos](https://www.ampcometal.com/pt-br/fale-conosco/#contact-us)
- [Português - Brasil](https://academy.ampcometal.com/pt-br/guia-de-seleção-de-eletrodos-para-soldagem-por-resistência-qual-liga-ampcoloy-você-deve-especificar)
- [Deutsch](https://academy.ampcometal.com/de/auswahlhilfe-für-elektroden-zum-widerstandsschweißen-welche-ampcoloy-legierung-sollten-sie-spezifizieren)
- [English](https://academy.ampcometal.com/resistance-welding-electrode-selection-guide-which-ampcoloy-alloy-should-you-specify)
# Guia de Seleção de Eletrodos para Soldagem por Resistência: Qual Liga AMPCOLOY® Você Deve Especificar?
14 de nov. de 2026 16:38:13 | Written by [AMPCO METAL](https://academy.ampcometal.com/pt-br/author/ampco-metal-br)
- [Tweet](https://twitter.com/share)
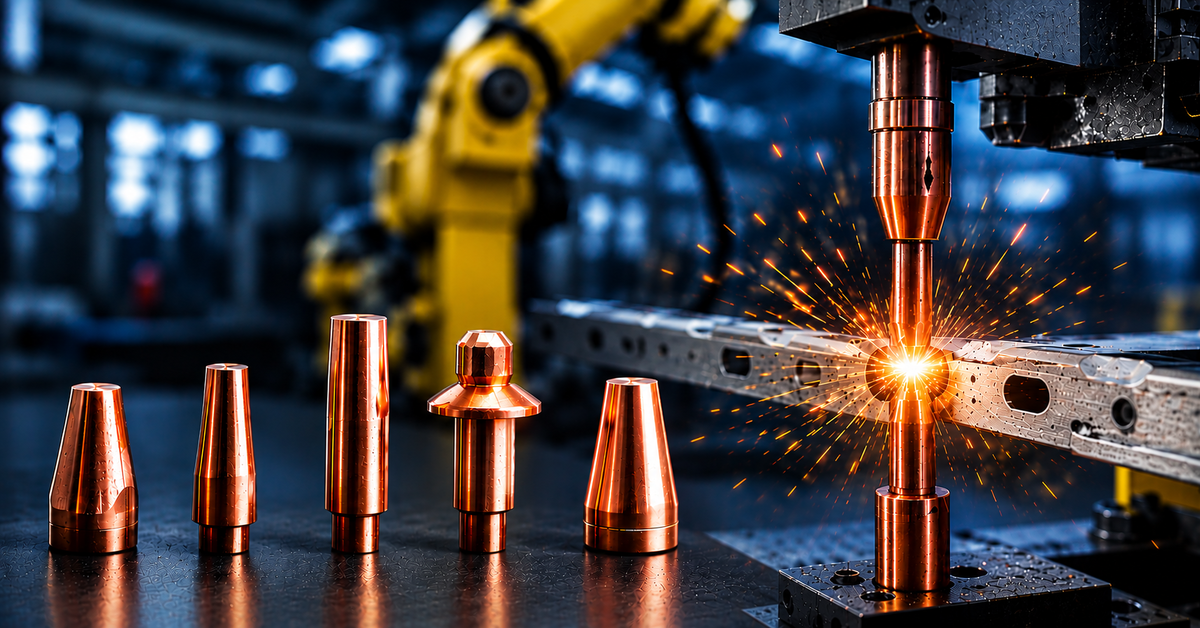
A seleção de eletrodos para soldagem por resistência é uma decisão orientada pelo material que determina diretamente a estabilidade do processo, a frequência de manutenção e a consistência da solda. O desempenho do eletrodo não é definido apenas pelos parâmetros nominais de soldagem. Ele é definido pela consistência com que o eletrodo mantém sua geometria de contato e condição superficial sob cargas térmicas e mecânicas repetidas.
Em ambientes de produção, a degradação do eletrodo ocorre normalmente por meio de uma combinação de deformação, degradação superficial e fadiga térmica. Esses mecanismos estão diretamente ligados a propriedades mensuráveis do material, como condutividade elétrica (% IACS), dureza (HBW) e condutividade térmica (W/m·K). À medida que essas propriedades variam, o equilíbrio entre a geração e a dissipação de calor se desloca na interface do eletrodo, alterando a densidade de corrente e acelerando o desgaste.
Este guia fornece uma estrutura organizada para a seleção das ligas AMPCOLOY® e AMPCO® com base no processo de soldagem, no material de base e no mecanismo de desgaste predominante. Ele foi desenvolvido para apoiar as decisões de especificação antes da solicitação de cotação (RFQ), traduzindo as propriedades dos materiais em um comportamento de produção previsível.
Para uma visão mais abrangente sobre o papel das ligas de alta condutividade, consulte nosso artigo técnico **["Desempenho e Mecanismos de Desgaste de Ligas de Alta Condutividade na Soldagem por Resistência"](https://academy.ampcometal.com/landing-page-resistance-welding-2026?utm_source=AM_Collateral&utm_medium=Blog&utm_campaign=2026+-+Resistance+Welding&webInteractiveId=571881834857&webInteractiveContentId=217532233581&containerType=EMBEDDED&campaignId=762e8e18-a359-4b17-bbd7-30f399007242&pageUrl=https%3A%2F%2F5331421.hubspotpreview-na1.com%2F_hcms%2Fpreview%2Fpreview-interactive%3FpreviewInteractiveId%3D217532233581%26_preview%3Dtrue%26portalId%3D5331421%26preview_key%3DDWlQWepN%26tc_deviceCategory%3Ddesktop&portalId=5331421&hsLang=en)**.
[](https://academy.ampcometal.com/hs/cta/wi/redirect?encryptedPayload=AVxigLINjafhvZcphCPnCrHJZi2Uv8zwoWagB7KlPpX7qoQlXm9syyr0lTadG0LKstNhid2xe0fv7s6OLvXq9NfxLX33vObqp0%2F%2FZfzKgTCLHJeKIlYKxCOMZnJVbOVZtQ4D8XU4MWIQ&webInteractiveContentId=227464031894&portalId=5331421&hsLang=pt-br)
### Resumo: O Que Selecionar
A seleção de eletrodos para soldagem por resistência é regida pela interação entre condutividade elétrica, resistência mecânica e estabilidade térmica sob carregamento cíclico.
- Soldagem a ponto de aço doce (baixo carbono): As ligas da Classe 2 da RWMA, como o [AMPCOLOY® 972](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-972/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) (~65–70% IACS), oferecem alta condutividade elétrica.
- Aplicações em aço inoxidável: As ligas da Classe 3 da RWMA, como o [AMPCOLOY® 95](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-95/#product-description) (~48–55% IACS, ~200 HBW) e o [AMPCOLOY® 940](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-940/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) (~45–50% IACS, ~210 HBW), proporcionam maior resistência ao amolecimento térmico e à deformação.
- Soldagem de topo por centelhamento e aplicações de alta força: O [AMPCOLOY® 83](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-83/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) (380 HBW, 22% IACS, ~106 W/m·K) oferece maior resistência mecânica e mantém a estabilidade de contato sob carga.
### Matriz de Decisão: Processo, Limitação e Seleção de Liga
A matriz a seguir relaciona as condições do processo de soldagem à limitação predominante e à respectiva seleção de liga AMPCO. A confirmação final requer o alinhamento com os parâmetros do processo e o comportamento de desgaste observado.
| **Processo de Soldagem** | **Material de Base** | **Limitação Predominante** | **Liga Recomendada** | **Fator-Chave de Propriedade** |
| --- | --- | --- | --- | --- |
| Soldagem a Ponto | Aço doce | Acúmulo de calor | AMPCOLOY® 972 | Condutividade de ~65–70% IACS |
| Soldagem a Ponto | Aço inoxidável | Deformação | AMPCOLOY® 95 | Dureza de ~200 HBW |
| Soldagem por Costura | Aço doce | Estabilidade térmica | AMPCOLOY® 972 | Dissipação de calor |
| Soldagem por Costura | Aço inoxidável | Desgaste + deformação | AMPCOLOY® 940 / 95 | Equilíbrio entre resistência e condutividade |
| Soldagem por Projeção | Misto | Deformação causada por força | AMPCOLOY® 972 / 95 | Estabilidade de contato |
| Soldagem de Topo por Centelhamento | Aço | Carga mecânica | AMPCOLOY® 83 | Resistência de 380 HBW |
### Identifique o Mecanismo de Desgaste Predominante
Uma seleção eficaz de eletrodos começa com a identificação do mecanismo que limita o desempenho na produção:
- Desgaste por Deformação: Esse mecanismo é caracterizado pelo crescimento progressivo da ponta (efeito cogumelo / mushrooming) sob a ação combinada de temperatura e força. À medida que o eletrodo amolece, a área de contato aumenta, reduzindo a densidade de corrente e desviando o calor da interface de solda. Isso leva a uma maior necessidade de aporte energético e a uma progressão acelerada do desgaste.
*Implicação para o material: Priorize dureza e resistência mecânica para resistir à deformação plástica.*
- Amolecimento Induzido pelo Calor: Ocorre quando a extração insuficiente de calor provoca temperaturas continuamente elevadas na face do eletrodo. A resistência mecânica diminui à medida que a temperatura sobe, acelerando a deformação mesmo sob força constante.
*Implicação para o material: Priorize a condutividade elétrica e térmica para estabilizar o balanço térmico e reduzir a temperatura de pico.*
- Desgaste Superficial (Aderência e Contaminação / Pickup): A degradação superficial ocorre quando a transferência de material, a interação com revestimentos ou a aderência de respingos alteram a resistência de contato. Isso leva ao superaquecimento localizado e à instabilidade do processo.
*Implicação para o material: A condutividade auxilia na estabilidade térmica, mas a interação superficial deve ser controlada por meio do processo e da geometria do eletrodo.*
### Identifique o Seu Processo de Soldagem
Os mecanismos de desgaste predominantes descritos acima manifestam-se de maneira diferente dependendo do processo de soldagem, pois cada processo impõe condições térmicas e mecânicas distintas na interface do eletrodo. As seções a seguir descrevem como essas condições influenciam o comportamento do eletrodo e a seleção do material.
#### Soldagem a Ponto
A soldagem a ponto é caracterizada pelo fluxo localizado de corrente através de uma geometria definida da ponta do eletrodo. Os níveis típicos de corrente variam de 8 a 25 kA, e a geração de calor segue a lei de Joule (Q = I²Rt). Nessas condições, a densidade de corrente concentra-se na interface entre o eletrodo e a peça de trabalho, e o desempenho do eletrodo depende da manutenção de uma geometria estável e de um fluxo de calor controlado.
A condutividade elétrica determina quanto calor por efeito Joule (resistivo) é gerado no corpo do eletrodo em relação à interface da solda. Uma maior condutividade reduz o aquecimento interno e estabiliza a temperatura na face do eletrodo. A condutividade térmica rege a velocidade com que esse calor é removido através do eletrodo e do sistema de refrigeração, limitando o tempo de exposição a temperaturas elevadas, nas quais a resistência mecânica diminui.
Na soldagem de aço doce, a condutividade relativamente alta da peça distribui o calor de forma mais uniforme. Nesse caso, o desempenho do eletrodo é limitado principalmente pelo acúmulo de calor e pela deriva térmica. Uma liga de alta condutividade como o [AMPCOLOY® 972](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-972/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description)(~65–70% IACS) mantém um balanço térmico estável e retarda o início do amolecimento induzido pela temperatura.
Na soldagem de aço inoxidável, a condutividade significativamente menor da peça concentra o calor na interface. Isso eleva a temperatura do eletrodo e acelera a perda de resistência mecânica. Nessas condições, a deformação torna-se o mecanismo de desgaste predominante. O [AMPCOLOY® 95](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-95/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) (~48–55% IACS, ~200 HBW) oferece maior dureza e retenção de resistência mecânica, reduzindo a deformação e mantendo a geometria da ponta por intervalos mais longos.
#### Soldagem por costura
A soldagem por costura introduz um aporte térmico contínuo devido ao contato rolante dos eletrodos de disco (roldanas). O eletrodo permanece em contato com a peça por períodos prolongados, levando a um acúmulo progressivo de calor. Isso altera o balanço térmico em comparação com a soldagem a ponto e aumenta a importância tanto da condutividade térmica quanto da estabilidade superficial.
O desgaste do eletrodo na soldagem por costura expressa-se normalmente como uma perda progressiva de geometria e degradação superficial ao longo do comprimento da solda, em vez de ciclos discretos. À medida que a temperatura sobe, a resistência mecânica diminui e a deformação acelera. Se a extração de calor for insuficiente, o eletrodo permanece em temperatura elevada por mais tempo, aumentando a taxa de desgaste.
Para aplicações em aço doce, o [AMPCOLOY® 972](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-972/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) fornece condutividade elétrica e térmica suficientes para manter um perfil de temperatura estável durante a operação contínua. Para aço inoxidável ou condições de maior carga térmica, o [AMPCOLOY® 940](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-940/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) ou o [AMPCOLOY® 95](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-95/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description)oferecem maior resistência à deformação e mantêm a geometria sob exposição prolongada.
#### Soldagem por Projeção
A soldagem por projeção envolve áreas de contato maiores e forças de compressão mais elevadas. A corrente é distribuída pelas projeções que colapsam sob pressão quando se inicia a fusão dos materiais, resultando em um equilíbrio diferente entre carga elétrica e mecânica em comparação com a soldagem a ponto.
Como a área de contato entre o eletrodo e a peça é maior, a densidade de corrente é menor. No entanto, a carga mecânica continua sendo a limitação predominante, aumentando a contribuição do desgaste por deformação. Nessas condições, a dureza e o limite de escoamento tornam-se mais críticos do que a condutividade máxima.
O [AMPCOLOY® 940](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-940/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description)é geralmente selecionado para aplicações em que áreas de contato maiores exigem um equilíbrio entre condutividade e estabilidade mecânica. Para projeções menores ou cargas mais concentradas, o [AMPCOLOY® 95](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-95/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) oferece maior resistência à deformação e mantém a geometria de contato de forma mais eficaz.
#### Soldagem de Topo por Centelhamento
A soldagem de topo por centelhamento opera sob condições elétricas e mecânicas extremas, com níveis de corrente que variam normalmente de 40 a 100 kA. Nesse processo, os eletrodos funcionam como elementos de fixação (mordentes) que devem manter o alinhamento e a estabilidade de contato sob alta força.
A limitação predominante na soldagem de topo por centelhamento é a carga mecânica combinada com o aquecimento localizado na interface. O ciclo de trabalho (duty cycle) é geralmente baixo, permitindo um tempo prolongado de resfriamento entre as soldas, o que torna o calor específico do material do eletrodo também importante para o gerenciamento térmico. Nessas condições, a resistência à deformação torna-se o requisito principal. A condutividade elétrica permanece relevante, mas não é o critério de seleção dominante.
O [AMPCOLOY® 83](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-83/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) oferece uma combinação de dureza (380 HBW), condutividade elétrica (22% IACS) e condutividade térmica (~106 W/m·K) que garante uma operação estável sob condições de alta força. A maior dureza reduz a deformação plástica, enquanto a condutividade moderada permite uma transferência de calor controlada sem aquecimento interno excessivo.
### Mapeamento de Substituição: De Materiais Existentes para Ligas AMPCO
A substituição de eletrodos é normalmente iniciada quando os indicadores de produção apontam instabilidade. Isso inclui o aumento na frequência de fresagem/dressagem, alteração acelerada da geometria e redução na consistência da solda. A causa subjacente é uma incompatibilidade entre as propriedades do material e o mecanismo de desgaste predominante.
| **Material Atual** | **Limitação Típica** | **Recomendação AMPCO** | **Diferença Mensurável** |
| --- | --- | --- | --- |
| CuAl10Ni | 160 HBW, 8% IACS | AMPCOLOY® 83 | 380 HBW, 22% IACS |
| Classe 2 RWMA Genérica | Deformação na soldagem de inox | AMPCOLOY® 95 | Maior dureza, adequação à Classe 3 |
| Bronze de baixa condutividade | Acúmulo de calor | AMPCOLOY® 972 | Condutividade de ~65–70% IACS |
- Aumentar a dureza de 160 HBW para 380 HBW ao substituir o CuAl10Ni pelo [AMPCOLOY® 83](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-83/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description)melhora a resistência à deformação plástica sob carga. Além disso, aumentar a condutividade elétrica de 8% para 22% IACS reduz o aquecimento resistivo interno no eletrodo e melhora a transferência de calor durante o ciclo de soldagem.
- Passar da Classe 2 para a Classe 3 da RWMA ([AMPCOLOY® 95](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-95/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description)) aumenta a resistência mecânica e a dureza (~200 HBW) em detrimento da condutividade, o que é adequado quando a deformação („efeito cogumelo”) domina o desgaste. A maior resistência mantém a geometria da ponta por mais ciclos do que uma liga padrão da Classe 2 conseguiria.
- Substituir o bronze de baixa condutividade pelo [AMPCOLOY® 972](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-972/?utm_source=AMPCO_Academy&utm_medium=blog&utm_campaign=2026_Resistance_Welding&utm_id=092026#product-description) combate o amolecimento induzido pelo calor. Ao oferecer uma alta condutividade elétrica de ~65–70% IACS, o AMPCOLOY® 972 garante que menos calor seja gerado no corpo do eletrodo e mais calor seja dissipado de forma eficiente. Isso estabiliza a temperatura na face do eletrodo e evita a deriva térmica que leva a lentilhas de solda inconsistentes.
### Entenda o Desempenho Esperado do Eletrodo
A substituição do material altera a forma como o desgaste se desenvolve ao longo do tempo, em vez de eliminá-lo completamente. As diferenças na condutividade, dureza e comportamento térmico influenciam diretamente a rapidez com que a geometria e a condição superficial do eletrodo se degradam sob um determinado cronograma de soldagem.
Na produção, uma maior condutividade elétrica e térmica reduz o acúmulo de calor na face do eletrodo, o que retarda o amolecimento induzido pela temperatura e estabiliza as condições de contato. Isso é observado como uma menor taxa de alargamento da face e intervalos mais consistentes entre as operações de dressagem (fresagem). Uma maior dureza reduz a deformação plástica sob carga, mantendo a densidade de corrente e retardando a deriva do processo causada pela perda de geometria.
Esses efeitos resultam em condições de soldagem mais estáveis, intervalos de manutenção prolongados e maior previsibilidade no consumo de eletrodos, em vez de aumentos fixos na vida útil.
### Reconheça as Consequências da Seleção Incorreta de Material
Quando as propriedades do material do eletrodo não correspondem ao mecanismo de desgaste predominante, a degradação acelera e a estabilidade do processo diminui.
Se a condutividade for suficiente, mas a resistência mecânica for inadequada, a deformação ocorre rapidamente sob carga, aumentando a área de contato e reduzindo a densidade de corrente na interface da solda. Se a resistência mecânica for alta, mas a condutividade for insuficiente, o calor acumula-se na face do eletrodo, acelerando o amolecimento térmico e alterando as condições de contato. Quando o eletrodo não está alinhado à condutividade do material de base, a distribuição de calor afasta-se da interface da solda, resultando na formação inconsistente da lentilha de solda.
Essas condições aumentam a frequência de dressagem, reduzem a estabilidade do processo e encurtam a vida útil operacional do eletrodo sob parâmetros de soldagem inalterados.
### Quando Você Deve Trocar o Material do Eletrodo?
O material do eletrodo deve ser reavaliado quando a estabilidade do processo começar a sofrer desvios sob condições de soldagem inalteradas. Na produção, a degradação manifesta-se como alterações progressivas na geometria e na condição superficial que modificam a densidade de corrente e o comportamento de contato ao longo do tempo.
As seguintes condições indicam que o material selecionado não atende mais aos requisitos do processo:
- Os intervalos de dressagem diminuem apesar da estabilidade dos parâmetros de soldagem.
- O diâmetro da ponta do eletrodo ultrapassa a tolerância especificada.
- O tamanho da lentilha de solda torna-se inconsistente sob corrente e força constantes.
- A temperatura do sistema de refrigeração aumenta durante a operação.
- As peças de trabalho apresentam deformação ou marcas excessivas.
Esses indicadores mostram que o mecanismo de desgaste predominante não está mais sendo adequadamente controlado pelo material atual e que o equilíbrio entre condutividade e resistência mecânica não está mais alinhado às condições do processo.
### Checklist Técnico Pré-Cotação (Pre-RFQ)
Uma seleção precisa de eletrodos exige um conjunto definido de parâmetros de processo. Esses parâmetros determinam a carga térmica e mecânica sobre o eletrodo e permitem alinhar a seleção do material às condições operacionais.
As seguintes informações devem ser definidas antes da solicitação de cotação (RFQ):
- Grau do material de base e condição superficial
- Espessura da chapa e configuração do empilhamento (stack)
- Corrente de soldagem (kA) e tempo de soldagem (ms)
- Força do eletrodo (kN)
- Vazão da água de refrigeração e temperatura de entrada
- Material atual do eletrodo e classificação RWMA
Essas variáveis definem o balanço térmico na interface do eletrodo e determinam se o desgaste é dominado pelo amolecimento induzido pela temperatura, pela deformação mecânica ou pela interação superficial.
### Valide a Sua Seleção de Material de Eletrodo
Se você está avaliando mudanças no material dos eletrodos, baixe nosso artigo técnico para obter uma análise detalhada e baseada em dados sobre os mecanismos de desgaste e o desempenho das ligas em condições de soldagem por resistência.
Para confirmação pré-RFQ, envie seus parâmetros de soldagem para obter suporte na seleção de materiais específicos para a sua aplicação e no dimensionamento de eletrodos.
[](https://academy.ampcometal.com/hs/cta/wi/redirect?encryptedPayload=AVxigLLtlKJr%2BFOYHoHYbd%2BTrEL4KKRgwmAG%2FIsXMvy3o8EzF1qGhGpFAXA4VEF4l0G50QUrIEsixLbcuZ7WiI7utBuWjYGZq2Fx2iFoN0FmW93Uxb%2BPMLBILec1ejjRZSg6pZ8SfJuJbIaAJRhKeax9WkcSvHZZ%2BMC1CIy5hjKaEb7o%2B67uBnOujW7u1sXRkGcupJK9BcpXGK%2BMl4zRXD3Re0pMQSVqLm5BaJBuTKtWfhiOHSHSystLEu42NQ0XxVK71tYR9BylaGsxNqtfiY3Teg1QHQ%3D%3D&webInteractiveContentId=227464086032&portalId=5331421&hsLang=pt-br)
[](https://cta-redirect.hubspot.com/cta/redirect/5331421/1946de13-d087-4a0d-a5cf-2f02a3bd74e5)
-
-
-
-
- [Terms of use](https://www.ampcometal.com/terms-of-use/)
- [Privacy](https://www.ampcometal.com/privacy/)
- [Links](https://www.ampcometal.com/links/)
- [Sitemap](https://www.ampcometal.com/sitemap/)
- [Code of ethics and conduct](https://www.ampcometal.com/documents/CODE-of-ETHICS-and-CONDUCT.pdf)
© 2026 AMPCO METAL