---
title: Vier häufige Ursachen für Zykluszeit-Ineffizienzen | AMPCO METAL
description: Erkennen Sie die Ursachen von Zykluszeit-Ineffizienzen in der Fertigung und erfahren Sie, wie Sie diese gezielt beheben können, um Kosten und Stillstand zu reduzieren.
image: https://academy.ampcometal.com/hubfs/Title%20picture_Beige%20Console%20Shell%20Ejecting%20from%20Copper%20Mold%20(1)-2.png
---
[](https://www.ampcometal.com/)
- Produkte
- AMPCO® Aluminiumbronze
- [AMPCO® 8](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-8/)
- [AMPCO® 15](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-15/)
- [AMPCO® 18](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-18/)
- [AMPCO® 18.136](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-18-136/)
- [AMPCO® 18.22](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-18-22/)
- [AMPCO® 18.23](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-18-23/)
- [AMPCO® 21](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-21/)
- [AMPCO® 22](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-22/)
- [AMPCO® 25](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-25/)
- [AMPCO® 26](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-26/)
- [AMPCO® 45](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-45/)
- [AMPCO® M4](https://www.ampcometal.com/de/produkte/ampco-aluminiumbronze/ampco-m4/)
- AMPCOLOY® Hochkupferhaltige Legierungen
- [AMPCOLOY® 83](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/ampcoloy-83/)
- [AMPCOLOY® 88](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/ampcoloy-88/)
- [AMPCOLOY® 89](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/ampcoloy-89/)
- [AMPCOLOY® 91](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/ampcoloy-91/)
- [AMPCOLOY® 95](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/ampcoloy-95/)
- [AMPCOLOY® 940](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/ampcoloy-940/)
- [AMPCOLOY® 944](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/ampcoloy-944/)
- [AMPCOLOY® 972](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/ampcoloy-972/)
- [Cu-W Gesintert](https://www.ampcometal.com/de/produkte/ampcoloy-hochkupferhaltige-legierungen/cu-w-gesintert/)
- AMS Legierungen
- [AMS 4590](https://www.ampcometal.com/de/produkte/ams-legierungen/ams-4590/)
- [AMS 4640](https://www.ampcometal.com/de/produkte/ams-legierungen/ams-4640/)
- [AMS 4880](https://www.ampcometal.com/de/produkte/ams-legierungen/ams-4880/)
- [AMS 4881](https://www.ampcometal.com/de/produkte/ams-legierungen/ams-4881/)
- [Standardlegierungen](https://www.ampcometal.com/de/produkte/standardlegierungen/)
- [Schweißdraht](https://www.ampcowelding.com/)
- [Sicherheitswerkzeuge](https://www.safetytools.com/)
- Lösungen
- Anwendungen
- [Verschleißfestigkeit](https://www.ampcometal.com/de/anwendungen/verschleissfestigkeit/)
- [Korrosionsbeständigkeit](https://www.ampcometal.com/de/anwendungen/korrosionsbestaendigkeit/)
- [Metallumformung](https://www.ampcometal.com/de/anwendungen/metallumformung/)
- [Druckguss](https://www.ampcometal.com/de/anwendungen/druckguss/)
- [Kunststoffverarbeitung](https://www.ampcometal.com/de/anwendungen/kunststoffverarbeitung/)
- [Widerstandsschweißen](https://www.ampcometal.com/de/anwendungen/widerstandsschweissen/)
- Branchen
- [Luft- und Raumfahrt](https://www.ampcometal.com/de/branchen/luft-und-raumfahrt/)
- [Automobilindustrie](https://www.ampcometal.com/de/branchen/automobilindustrie/)
- [Allgemeiner Maschinenbau](https://www.ampcometal.com/de/branchen/allgemeiner-maschinenbau/)
- [Schifffahrt](https://www.ampcometal.com/de/branchen/schifffahrt/)
- [Metallumformung](https://www.ampcometal.com/de/branchen/metallumformung/)
- [Öl, Gas und Chemie](https://www.ampcometal.com/de/branchen/oel-gas-und-chemie/)
- [Kunststoffverarbeitung](https://www.ampcometal.com/de/branchen/kunststoffverarbeitung/)
- [Widerstandsschweißen](https://www.ampcometal.com/de/branchen/widerstandsschweissen/)
- [Stahl](https://www.ampcometal.com/de/branchen/stahl/)
- [Wasserstoff](https://www.ampcometal.com/de/branchen/wasserstoff/)
- [Luxus](https://www.ampcometal.com/de/branchen/luxus/)
- [Fertigteile](https://www.ampcometal.com/de/fertigteile/)
- [Additive Fertigung](https://www.ampcometal.com/de/additive-fertigung/)
- [Technische Beratung](https://www.ampcometal.com/de/technische-beratung/)
- Über uns
- [Nachhaltigkeit](https://www.ampcometal.com/de/nachhaltigkeit/)
- [Nachhaltigkeitsmanagement](https://www.ampcometal.com/de/nachhaltigkeit/nachhaltigkeitsmanagement/)
- [Umwelt](https://www.ampcometal.com/de/nachhaltigkeit/umwelt/)
- [Soziales](https://www.ampcometal.com/de/nachhaltigkeit/soziales/)
- [Governance](https://www.ampcometal.com/de/nachhaltigkeit/governance/)
- [Zukünftige Ziele](https://www.ampcometal.com/de/nachhaltigkeit/zukuenftige-ziele/)
- [Unsere Geschichte](https://www.ampcometal.com/de/unsere-geschichte/)
- [Über uns](https://www.ampcometal.com/de/ueber-uns/)
- [Mitarbeit bei AMPCO](https://www.ampcometal.com/de/mitarbeit-bei-ampco/)
- [Zusammenarbeit mit AMPCO](https://www.ampcometal.com/de/zusammenarbeit-mit-ampco/)
- Technischer Hub
- Technische Daten
- [Anwendungsdatenblätter](https://www.ampcometal.com/de/anwendungsdatenblaetter/)
- [Technische Datenblätter](https://www.ampcometal.com/de/technische-datenblaetter/)
- [Microcast®-Technologie](https://www.ampcometal.com/de/microcast-technologie/)
- [Bearbeitungsempfehlungen](https://www.ampcometal.com/de/bearbeitungsempfehlungen/)
- Dokumentation
- [Sicherheitsdatenblätter](https://www.ampcometal.com/de/sicherheitsdatenblaetter/)
- [Zertifizierungen](https://www.ampcometal.com/de/zertifizierungen/)
- [Daten zur Lebensmittelzulassung](https://www.ampcometal.com/de/daten-zur-lebensmittelzulassung/)
- [ATEX-Zertifizierungsdaten](https://www.ampcometal.com/de/atex-zertifizierungsdaten/)
- [Produktauswahl-Tool](https://www.ampcometal.com/de/produktauswahl-tool/)
- [Lagerverfügbarkeit](https://www.ampcometal.com/ssd/)
- [Akademie](https://academy.ampcometal.com/)
- [Kontaktieren Sie uns](https://www.ampcometal/de/kontakt/#contact-us)
- [Deutsch](https://academy.ampcometal.com/de/vier-häufige-ursachen-für-zykluszeit-ineffizienzen-ampco-metal)
- [English](https://academy.ampcometal.com/four-common-causes-of-cycle-time-inefficiency-ampco-metal)
# Häufige Ursachen für Zykluszeit-Ineffizienzen (und wie man sie erkennt)
14.11.2026, 16:03:55 | Written by [AMPCO METAL](https://academy.ampcometal.com/de/author/ampco-metal)
- [Tweet](https://twitter.com/share)
Zykluszeit-Ineffizienz ist die Differenz zwischen der Zykluszeit, die ein Prozess erreichen sollte, und der Zykluszeit, die er tatsächlich erreicht.
Diese Abweichung lässt sich leicht messen, ihre Ursache jedoch nicht – weshalb Teams häufig zuerst die Maschine oder den Bediener verantwortlich machen. Die falsche Gegenmaßnahme kann zusätzliche Kosten und Stillstandszeiten verursachen, ohne das eigentliche Problem zu lösen. Dieser Artikel beleuchtet die häufigsten Ursachen in allgemeinen Fertigungsverfahren, einschließlich Spritzgießen, Druckgießen, Umformen und Zerspanen.**Er untersucht:**
- Was ist Zykluszeit-Ineffizienz und warum ist sie eher ein Symptom als eine Grundursache?
- Welches sind die vier häufigsten Ursachen (begrenzte Wärmeübertragung, Verschleiß, nachgelagerte Zusatzschritte und übernommene Prozesseinstellungen) und bei welchen Verfahren fallen sie jeweils am stärksten ins Gewicht?
- Wie können Sie erkennen, welche Ursache für Zykluszeit-Ineffizienzen Ihren Prozess beeinträchtigt??
### **Warum ist Zykluszeit-Ineffizienz ein Symptom und keine Diagnose?**
Beim Spritzgießen, Druckgießen, Umformen und Zerspanen umfasst die Zykluszeit jeden einzelnen Schritt, den der Prozess erfordert: Beladen, Bearbeiten, Kühlen oder Aushärten, Auswerfen oder Entladen sowie Rückstellen.
Beim Spritz- und Druckgießen nimmt die Kühlzeit in der Regel den größten Anteil ein. Beim Umformen und Zerspanen spielen hingegen der Werkzeugzustand, die Prozessparameter und das Handling eine größere Rolle.
Zykluszeit-Ineffizienzen haben selten nur eine einzige Ursache, und jede Ursache erfordert eine andere Korrekturmaßnahme. Wird nur das Symptom behandelt, ohne die Quelle zu identifizieren, verlagert sich das Problem oft, anstatt gelöst zu werden.
Längere Zyklen erhöhen die Stückkosten und verringern die Anlagenauslastung, was Kapazitätsinvestitionen vorzeitig erforderlich machen kann.
Wenige Sekunden pro Zyklus summieren sich über mehrere Schichten hinweg schnell – deshalb ist es entscheidend, die Ursachen zu kennen und rechtzeitig zu erkennen.
### **Welches sind die vier häufigsten Ursachen für Zykluszeit-Ineffizienzen?**
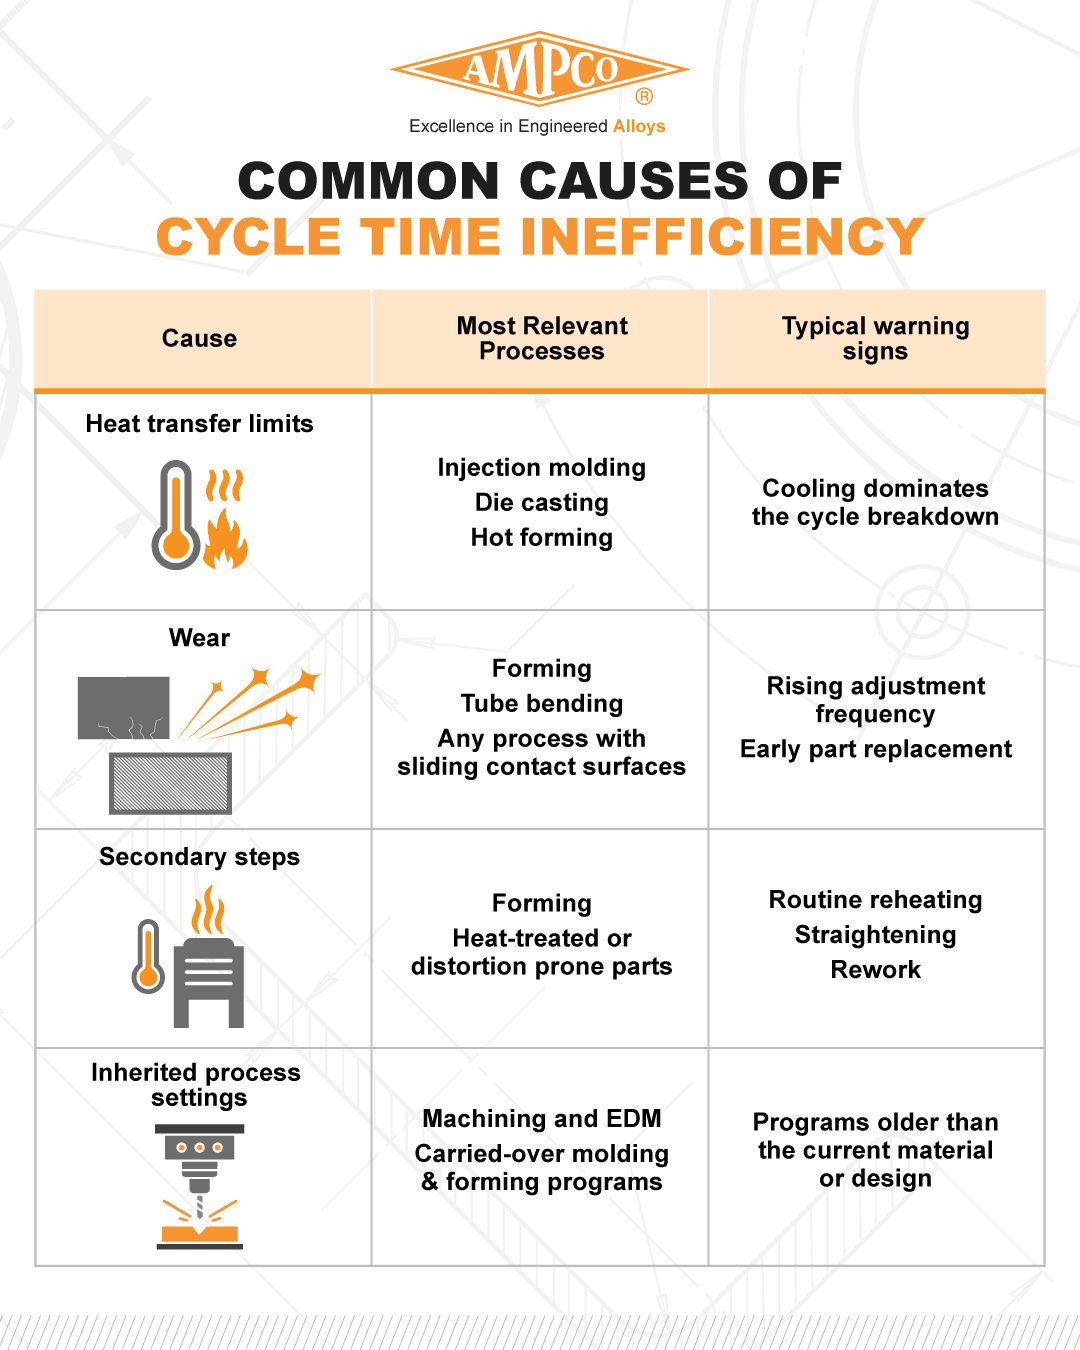
Die folgende Übersicht fasst zusammen, wo jede Ursache am häufigsten auftritt und woran sie in der Regel zu erkennen ist. In den folgenden Abschnitten werden die einzelnen Ursachen näher erläutert.
### **Ursache 1: Begrenzte Wärmeübertragung statt Maschinengeschwindigkeit**
**Am relevantesten für: Spritzgießen, Druckgießen und Warmumformen.**
Bei thermischen Prozessen werden viele Zyklen nicht dadurch begrenzt, wie schnell sich die Anlage bewegen kann, sondern dadurch, wie schnell Wärme abgeführt werden kann.
Beim Spritzgießen, Druckgießen und Warmumformen kann ein Bauteil erst dann ausgeworfen oder weitertransportiert werden, wenn es auf eine stabile Temperatur abgekühlt ist.
Die Maschine kann zwar schnell öffnen, schließen und takten, muss aber dennoch warten, bis das Werkzeug dem Bauteil genügend Wärme entzogen hat.
Die Kühlung ist bei diesen Verfahren eine häufige Quelle für Zykluszeit-Ineffizienzen, da sie die Wirkung anderer Optimierungsmaßnahmen begrenzt.
Veröffentlichte Spritzgussdaten von AMPCO METAL belegen diesen Effekt. In Tests, bei denen ausschließlich der Kernwerkstoff geändert wurde, benötigte ein Kern aus H13-Werkzeugstahl eine Gesamtzykluszeit von etwa 9,6 Sekunden für verzugsfreie Bauteile, einschließlich einer Kühlzeit von rund 5,1 Sekunden.
Ein Kern aus [AMPCOLOY® 940](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-940/?utm_source=ampco_academy&utm_medium=Blog&utm_campaign=Injection+molding_2026&utm_id=09_2026#product-description)verkürzte die Kühlzeit auf etwa 3,3 Sekunden und die Gesamtzykluszeit auf rund 7,8 Sekunden. Die Wärmeübertragung war der begrenzende Faktor – nicht die Maschine.
Typische Anzeichen sind ein von der Kühlzeit dominierter Zyklus, Hotspots in Werkzeugkernen oder dickwandigen Bereichen sowie Bauteile, die sich verziehen, wenn die Kühlzeit verkürzt wird.
Diese Ursache dominiert nur dort, wo eine thermische Phase den Zyklus bestimmt. Beim Kaltumformen und Zerspanen entstehen Zeitverluste in der Regel durch die nachfolgenden Ursachen.
### **Ursache 2: Verschleiß, der schneller voranschreitet als erwartet**
**Am relevantesten für: Metallumformung und Rohrbiegen sowie alle Verfahren, die auf Führungen, Buchsen, Gleitplatten oder anderen gleitenden Kontaktflächen basieren, einschließlich Spritzguss- und Umformwerkzeugen.**
Im Gegensatz zur Wärmeübertragung betrifft Verschleiß nahezu jeden Prozess mit beweglichen Kontaktflächen. Er führt selten zu einem plötzlichen Anlagenstillstand, sondern baut sich schrittweise an Werkzeugen, Führungen, Buchsen und anderen Kontaktflächen auf.
Wenn diese Oberflächen an Maßhaltigkeit oder Oberflächengüte verlieren, benötigt der Prozess höhere Kräfte, Einstellungen driften ab, Bediener müssen häufiger nachjustieren und Komponenten erreichen ihre Verschleißgrenze früher als geplant.
Auf dem Papier hat sich nichts verändert. In der Praxis führt jedoch jedes zusätzliche Nachstellen, Prüfen und Umrüsten zu Zeitverlusten, die in der nominalen Zykluszeit nicht auftauchen.
Da sich die Kosten eher in einer geringeren Anlagenverfügbarkeit als in einem einzelnen Ausfall bemerkbar machen, wird Verschleiß leicht unterschätzt. Die Werkstoffauswahl beeinflusst maßgeblich, wie schnell der Verschleiß voranschreitet.
Bei hochbeanspruchten Gleitanwendungen wie beispielsweise in Stahlwerken verweisen veröffentlichte Daten von AMPCO METAL für seine AMPCO®-Aluminiumbronzen auf um 20 bis 40 Prozent bessere Verschleißeigenschaften – ein Unterschied, der sich direkt darauf auswirkt, wie häufig eine Anlage für Austausch- oder Einstellarbeiten angehalten werden muss.
Typische Anzeichen sind häufigeres Nachjustieren, stetig steigende Kräfte oder Drücke, Bauteilmaße, die zwischen Werkzeugwechseln driften, sowie Komponenten, die vor ihrem geplanten Wartungsintervall ausgetauscht werden müssen.
### Ursache 3: Versteckte nachgelagerte Arbeitsschritte im Prozess
**Am relevantesten für: Umformverfahren, insbesondere bei Werkstoffen, die nach dem Umformen eine Wärmebehandlung erfordern, sowie bei verzugsanfälligen Bauteilen.**
Einige Arbeitsschritte, die Teams als Teil „des Zyklus“ betrachten, sind gar keine eigentlichen Kernprozessschritte.
Nachwärmen, Spannungsarmglühen, Richten und Verzugskorrektur gelangen häufig in den Arbeitsplan, um eine vorgelagerte Fehlanpassung auszugleichen – etwa einen Werkstoff, der nicht zum Umformverfahren passt, oder eine Bauteilgeometrie, die ungünstig auf Wärme reagiert.
Mit der Zeit werden diese Schritte zur Routine und niemand hinterfragt sie mehr. Da jeder einzelne Schritt für sich genommen gerechtfertigt erscheint, verlängert sich der reale Zyklus, während der Prozessplan auf dem Papier stabil wirkt.
Die Umformtechnik liefert hierfür ein anschauliches Beispiel: Manche Werkstoffe lassen sich nicht kalt umformen, und das Erwärmen beeinträchtigt ihre mechanischen Eigenschaften, sodass anschließend eine vollständige Wärmebehandlung erfolgen muss.
Kleine oder dünnwandige Bauteile können sich dabei verziehen, was zusätzliche Prüf- und Nacharbeitsgänge erforderlich macht, die ursprünglich nicht eingeplant waren.
Typische Anzeichen sind wiederkehrende Nacharbeit, routinemäßiges Richten und eine nachträgliche Wärmebehandlung nach dem Umformen. Verfolgt man jeden dieser Sekundärschritte bis zu seinem Ursprung zurück, zeigt sich oft eine vorgelagerte Fehlanpassung statt eines tatsächlich notwendigen Prozessschritts.
### Ursache 4: Übernommene Prozesseinstellungen, die nicht mehr passen
**Am relevantesten für: Zerspanung und Funkenerodieren (EDM) sowie Spritzguss- und Umformprogramme, die nach einer Werkstoff-, Werkzeug- oder Konstruktionsänderung unverändert übernommen wurden.**
Prozesseinstellungen überdauern oft die Bedingungen, für die sie ursprünglich erstellt wurden. Ein Programm, das für ein früheres Werkzeug, einen anderen Werkstoff oder ein vorheriges Bauteildesign entwickelt wurde, wird für den nächsten Auftrag übernommen, weil es „gut genug“ funktioniert.
Ein neuer Werkstoff leitet Wärme jedoch anders, reagiert anders auf Zerspanung oder Erosion oder erfordert andere Kräfte – und eine geänderte Geometrie beeinflusst, wie das Bauteil gefüllt, gekühlt oder entformt wird. Bleiben die Einstellungen unverändert, kompensiert der Prozess dies durch längere Zyklen, konservativere Parameter oder häufigere Werkzeugwechsel.
Diese Art der Zykluszeit-Ineffizienz löst selten einen Alarm aus. Die Zykluszeit driftet langsam nach oben, und ohne eine klare Referenzbasis wirkt jeder kleine Anstieg wie eine normale Prozessschwankung.
Das Funkenerodieren (EDM), das im Werkzeug- und Formenbau weit verbreitet ist, zeigt, wie messbar dieser Effekt sein kann.
Die EDM-Richtlinien von AMPCO METAL für Kupferlegierungen weisen darauf hin, dass Aluminiumbronzen wie AMPCO® 18 mit ähnlichen Einstellungen erodiert werden können wie Werkzeugstähle.
Hochleitfähige Legierungen wie [AMPCOLOY® 940](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-940/?utm_source=ampco_academy&utm_medium=Blog&utm_campaign=Injection+molding_2026&utm_id=09_2026#product-description) und [AMPCOLOY® 944](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-944/?utm_source=ampco_academy&utm_medium=Blog&utm_campaign=Injection+molding_2026&utm_id=09_2026#product-description) rodieren zwar schneller, verursachen aber einen höheren Elektrodenverschleiß und erfordern daher angepasste Einstellungen.
Mit auf den Werkstoff abgestimmten Einstellungen nennen die Richtlinien eine Effizienzsteigerung von rund 25 Prozent – und bei AMPCOLOY®-Legierungen einen um den Faktor drei reduzierten Elektrodenverschleiß.
Um diese Ursache zu identifizieren, sollten Sie prüfen, wann jedes Prozessprogramm zuletzt validiert wurde. Einstellungen, die noch aus der Zeit vor einer Werkstoff-, Werkzeug- oder Designänderung stammen, sollten dringend überprüft werden.
### **So erkennen Sie, welche Ursache für Zykluszeit-Ineffizienzen auf Ihren Prozess zutrifft**
Da Zykluszeit-Ineffizienz ein Symptom ist, sollten Fachleute zunächst deren Quelle lokalisieren, bevor sie versuchen, sie zu beheben. Die folgenden Fragen helfen dabei, die Suche in Ihrer eigenen Fertigungslinie einzugrenzen:
- Um welche Art von Prozess handelt es sich? Prüfen Sie beim Spritzgießen, Druckgießen und Warmumformen zuerst die thermische Phase. Beginnen Sie beim Kaltumformen und Zerspanen mit dem Werkzeugzustand und den Prozesseinstellungen.
- Konzentriert sich die Verzögerung auf einen Prozessschritt oder verteilt sie sich über den gesamten Zyklus? Eine Verzögerung, die sich auf die Kühlung oder eine andere thermische Phase konzentriert, deutet auf eine begrenzte Wärmeübertragung hin. Eine Verzögerung, die sich über den gesamten Zyklus verteilt, weist auf umfassendere Ursachen wie verschlissene Komponenten oder veraltete Einstellungen hin.
- Hat sich der Werkzeugzustand in letzter Zeit verändert? Eine zunehmende Häufigkeit von Nachjustierungen, höhere erforderliche Kräfte oder driftende Bauteilmaße deuten auf Verschleiß hin. Vergleichen Sie die aktuellen Austauschintervalle mit den ursprünglich geplanten.
- Nehmen nachgelagerte Zusatzschritte zu? Verfolgen Sie, wie oft Bauteile nachgewärmt, gerichtet, spannungsarmgeglüht oder nachgearbeitet werden müssen. Ein wachsender Anteil an Sekundärschritten signalisiert meist eine vorgelagerte Fehlanpassung und keine echte Prozessnotwendigkeit.
- Wurden die Einstellungen seit der letzten Werkstoff- oder Konstruktionsänderung überprüft? Ein Programm, das noch aus der Zeit vor dem aktuellen Werkstoff, Werkzeug oder Bauteildesign stammt, passt möglicherweise nicht mehr zum Prozess.
Es kann durchaus mehr als eine Antwort zutreffen. Zykluszeit-Ineffizienz hat oft mehrere zusammenwirkende Ursachen – beheben Sie daher zuerst den größten messbaren Zeitverlust und bewerten Sie den Prozess anschließend neu. Eine strukturierte Überprüfung dieser Art verwandelt ein vages Leistungsproblem in eine Reihe konkreter, lösbarer Aufgaben.
### Fazit
Zykluszeit-Ineffizienz hat selten nur eine einzige Ursache. Sie kann durch eine langsame Wärmeabfuhr, fortschreitenden Verschleiß, routinemäßige Zusatzschritte oder veraltete Einstellungen entstehen.
Das jeweilige Fertigungsverfahren bestimmt, welche Ursache am wahrscheinlichsten ist – doch jede von ihnen kann in jedem Prozess auftreten, und häufig überlagern sie sich.
Das Ändern von Anlagen oder Parametern ohne vorherige Identifizierung der tatsächlichen Ursache verlagert das Problem unter Umständen nur. Stellen Sie zuerst eine präzise Diagnose, dann ergibt sich die richtige Lösung von selbst.
### **Was sollte ich prüfen, bevor ich davon ausgehe, dass ich einen anderen Werkstoff benötige?**
Beginnen Sie mit den Faktoren, die sich am einfachsten korrigieren lassen. Stellen Sie sicher, dass die Prozesseinstellungen zum aktuellen Werkstoff, Werkzeug und Bauteildesign passen. Überprüfen Sie den Werkzeugzustand und die Austauschintervalle. Kontrollieren Sie, ob nachgelagerte Zusatzschritte zugenommen haben. Wenn die Kühlphase den Zyklus nach diesen Prüfungen immer noch dominiert, lohnt sich eine Bewertung der Werkstoffauswahl.
### Häufig gestellte Fragen
**Was ist Zykluszeit-Ineffizienz?**
Zykluszeit-Ineffizienz tritt auf, wenn ein Produktionszyklus länger dauert, als der Prozess eigentlich erfordern sollte. Sie ist ein Symptom, das meist durch begrenzte Wärmeübertragung, Verschleiß, nachgelagerte Zusatzschritte oder veraltete Prozesseinstellungen verursacht wird.
**Betrifft Zykluszeit-Ineffizienz nur das Spritzgießen?**
Nein. Sie tritt ebenso beim Druckgießen, Umformen und Zerspanen auf. Beim Spritz- und Druckgießen dominieren thermische Grenzen, während beim Umformen und Zerspanen Verschleiß, Zusatzschritte und Prozesseinstellungen eine größere Rolle spielen.
**Wie lässt sich Zykluszeit-Ineffizienz reduzieren?**
Identifizieren Sie zuerst die aktive Ursache und beheben Sie diese gezielt. Je nach Ursache bedeutet dies, die Wärmeabfuhr zu verbessern, Kontaktwerkstoffe zu überprüfen, ausgleichende Zusatzschritte an ihrer Quelle zu beseitigen oder Prozesseinstellungen nach einer Werkstoff-, Werkzeug- oder Designänderung neu zu validieren.
**Woran erkenne ich, dass mein Zykluszeitproblem auf die Wärmeübertragung zurückzuführen ist?**
Analysieren Sie die Aufteilung des Zyklus. Wenn die Kühlzeit den Zyklus dominiert oder sich Bauteile verziehen, sobald die Kühlzeit verkürzt wird, ist die Wärmeübertragung die wahrscheinliche Ursache.
**Kann Verschleiß die Zykluszeit verlängern, selbst wenn sich sonst nichts im Prozess geändert hat?**
Ja. Verschlissene Kontaktflächen erfordern höhere Kräfte, häufigeres Nachjustieren und einen früheren Austausch, wodurch sich die benötigte Zeit pro Gutteil erhöht.
**Warum beeinträchtigt ein Zusatzschritt wie die Wärmebehandlung die Zykluszeit, wenn er gar nicht Teil des Hauptprozesses ist?**
Jeder nachgelagerte Arbeitsschritt verursacht zusätzliche Handhabungs-, Bearbeitungs- und Prüfzeiten. Zudem kann eine Wärmebehandlung kleine oder dünnwandige Bauteile verziehen, was zusätzliche Nacharbeit nach sich zieht.
**Ist eine längere Zykluszeit immer ein Zeichen für eine Begrenzung durch die Maschine?**
Nein. In einem Vergleich beim Spritzgießen verkürzte der Austausch eines Kerns aus H13-Werkzeugstahl gegen einen Kern aus [AMPCOLOY® 940](https://www.ampcometal.com/products/ampcoloy-high-copper-alloy/ampcoloy-940/?utm_source=ampco_academy&utm_medium=Blog&utm_campaign=Injection+molding_2026&utm_id=09_2026#product-description) die Gesamtzykluszeit auf derselben Maschine von rund 9,6 auf etwa 7,8 Sekunden.
Die Identifizierung der aktiven Ursache von Zykluszeit-Ineffizienzen hängt von den spezifischen Gegebenheiten des jeweiligen Prozesses, Werkzeugs und Bauteils ab. [Kontaktieren Sie das technische Team von AMPCO METAL](https://www.ampcometal.com/contact-us/?utm_source=ampco_academy&utm_medium=Blog&utm_campaign=Injection+molding_2026&utm_id=09_2026), um Ihre Zykluszeitaufteilung, Betriebsbedingungen, Werkzeugverschleißbilder und Werkstoffoptionen für Ihre spezifische Anwendung zu besprechen..
[](https://cta-redirect.hubspot.com/cta/redirect/5331421/99fa8678-cdbc-42c3-a469-7282c164f543)
-
-
-
-
- [Nutzungsbedingungen](https://www.ampcometal.com/de/nutzungsbedingungen/)
- [Privatsphäre](https://www.ampcometal.com/de/privatsphaere/)
- [Links](https://www.ampcometal.com/de/links/)
- [Seitenverzeichnis](https://www.ampcometal.com/de/seitenverzeichnis/)
- [Ethik- und Verhaltenskodex](https://www.ampcometal.com/de/unternehmen/arbeiten-mit-ampco/ethik-und-verhaltenskodex/)
© 2025 AMPCO METAL